
កាលបរិច្ឆេទបោះពុម្ពផ្សាយ៖ ថ្ងៃទី ១៤ ខែសីហា ឆ្នាំ ២០២៦
អ្នកនិពន្ធ៖ ហ៊ូ យ៉ានវៃ អ្នកជំនាញបច្ចេកទេសលោហៈធាតុ Cymber
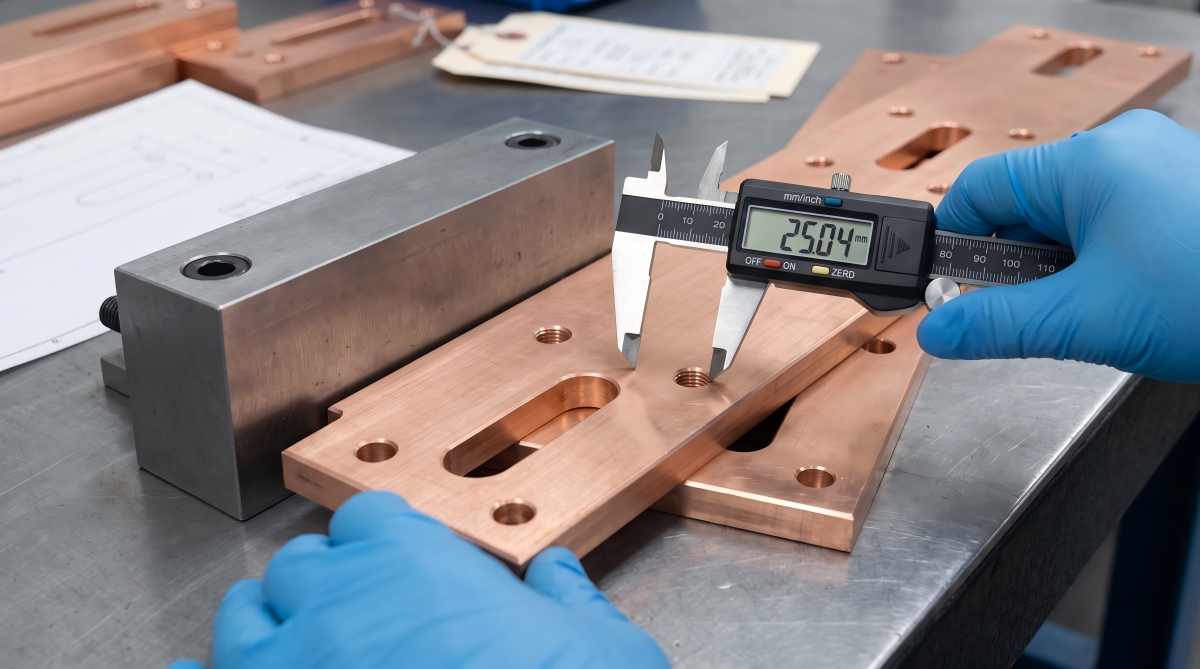
បន្ទះឡានក្រុងស្ពាន់អាចមកដល់ជាមួយនឹងរបាយការណ៍កម្រិត និងចរន្តអគ្គិសនីត្រឹមត្រូវ ហើយនៅតែអាចបញ្ឈប់ខ្សែសង្វាក់ផលិតកម្មបាន។
ការបរាជ័យធម្មតាគឺជារឿងធម្មតាទេ៖ អង្កត់ផ្ចិតរន្ធនីមួយៗឆ្លងកាត់ការត្រួតពិនិត្យ ប៉ុន្តែលំនាំត្រូវបានវាស់ពីគែមដែលមិនបានកែច្នៃ ការដាក់បន្ទះដែកបានកាត់បន្ថយគម្លាត ឬបន្ទះត្រូវបានគៀបឱ្យរាបស្មើក្នុងអំឡុងពេលត្រួតពិនិត្យ ហើយលោតត្រឡប់មកវិញបន្ទាប់ពីបញ្ចេញ។ ក្រុមទិញបានសន្សំសំចៃលើសម្រង់តម្លៃ។ ផលិតកម្មបានចំណាយសម្រាប់ការខួងដោយដៃ ប្រអប់បិទជិតដែលត្រូវបានបដិសេធ និងការដឹកជញ្ជូនជំនួសជាបន្ទាន់។
នោះជាការងារពិតរបស់ការផលិតបន្ទះ busbar ស្ពាន់តាមបំណងវាមិនមែនគ្រាន់តែកាត់ទង់ដែង និងខួងរន្ធនោះទេ។ អ្នកផ្គត់ផ្គង់ត្រូវតែបំលែងតម្រូវការអគ្គិសនី មេកានិច និងការផ្គុំទៅជាផ្លូវសម្ភារៈដែលបានគ្រប់គ្រង ប្រព័ន្ធទិន្នន័យ លំដាប់ម៉ាស៊ីន ការបញ្ជាក់ផ្ទៃ និងផែនការត្រួតពិនិត្យ។
នៅក្នុងការណែនាំនេះ ពាក្យនេះមានន័យថា ការផលិតរបារឡានក្រុងដែលផ្ទុកចរន្តពីបន្ទះស្ពាន់ ឬរបារចតុកោណ។ “បន្ទះរបារឡានក្រុង” មិនមែនជាទម្រង់ផលិតផលស្តង់ដារសកលទេ។ គ្រឿងបន្លាស់ដែលទិញជាបន្ទះ និងគ្រឿងបន្លាស់ដែលទិញជារបារឡានក្រុង ឬរបារចតុកោណអាចស្ថិតនៅក្រោមស្តង់ដារសម្ភារៈ និងការអត់ធ្មត់របស់ម៉ាស៊ីនកិនផ្សេងៗគ្នា ទោះបីជាគំនូរដែលបានបញ្ចប់មើលទៅស្រដៀងគ្នាក៏ដោយ។
Cymber Metal មានទំព័រពាណិជ្ជកម្មសម្រាប់ការផលិតបន្ទះ busbar ស្ពាន់តាមបំណងការណែនាំនេះដោះស្រាយបញ្ហាពិបាកៗដែលគួរតែត្រូវបានដោះស្រាយមុនពេលការចាប់រង្វាន់ក្លាយជាការបញ្ជាទិញច្រើន។
ចម្លើយរហ័ស៖ តើអ្វីដែលគ្រប់គ្រងគុណភាព Busbar ផ្ទាល់ខ្លួន?
ការផលិតបន្ទះឡានក្រុងស្ពាន់ដែលអាចទុកចិត្តបានតាមតម្រូវការអាស្រ័យលើការគ្រប់គ្រងចំនួនប្រាំ៖ សម្ភារៈ និងសីតុណ្ហភាពដែលបានផ្ទៀងផ្ទាត់ គ្រោងការណ៍ទិន្នន័យមុខងារ ទីតាំងរន្ធជាជាងអង្កត់ផ្ចិតតែមួយមុខ តម្រូវការគែម និងផ្ទៃដែលអាចវាស់វែងបាន និងផែនការត្រួតពិនិត្យដែលត្រូវគ្នានឹងដំណើរការផលិត។ ការលាបថ្នាំ ការតម្រង់ សីតុណ្ហភាព និងការវេចខ្ចប់ត្រូវតែរួមបញ្ចូលនៅក្នុងថវិកាអត់ឱន ពីព្រោះនីមួយៗអាចផ្លាស់ប្តូរវិមាត្រដែលបានបញ្ចប់ ភាពរាបស្មើ ឬភាពសមស្របនៃការផ្គុំ។
កុំស្នើសុំភាពអត់ធ្មត់តែមួយដើម្បីដោះស្រាយបញ្ហានីមួយៗ។ កំណត់ថាតើលក្ខណៈពិសេសណាខ្លះដែលមានចរន្តអគ្គិសនី កំណត់ទីតាំងការផ្គុំ ការពារអ៊ីសូឡង់ ឬមានសម្រាប់តែការបោសសំអាតប៉ុណ្ណោះ។ បន្ទាប់មកចំណាយប្រាក់លើការកែច្នៃ និងត្រួតពិនិត្យនៅកន្លែងដែលការបរាជ័យពិតជាបង្កគ្រោះថ្នាក់។
តារាងមាតិកា
- ចាប់ផ្តើមជាមួយនឹងគំនូរ មិនមែនតម្លៃទង់ដែងទេ
- ទម្រង់សម្ភារៈ និងថ្នាក់ទង់ដែង
- បង្កើតជង់អត់ធ្មត់មុខងារ
- ភាពត្រឹមត្រូវនៃរន្ធ និងការជ្រើសរើសដំណើរការ
- ភាពរាបស្មើ និងសីតុណ្ហភាពវាស់
- ការបញ្ចប់ផ្ទៃ និងលំដាប់នៃការលាបថ្នាំ
- ការត្រួតពិនិត្យ និងភស្តុតាងអ្នកផ្គត់ផ្គង់
- តម្លៃសរុបនៃការចុះចត
- បញ្ជីត្រួតពិនិត្យ RFQ
- សំណួរដែលសួរញឹកញាប់
ចាប់ផ្តើមជាមួយនឹងគំនូរ មិនមែនតម្លៃទង់ដែងទេ
តម្លៃទាបក្នុងមួយគីឡូក្រាមមិនបានបង្ហាញអ្វីទាំងអស់អំពីថាតើរបារឡានក្រុងដែលផលិតឡើងនឹងចូលទៅក្នុងទូដោយមិនចាំបាច់ប្រើខួងឬអត់នោះទេ។
តាមបទពិសោធន៍របស់ខ្ញុំក្នុងការពិនិត្យឡើងវិញនូវសំណួរដែលត្រូវសួរជាមុន (RFQs) គំនូរថ្លៃបំផុតមិនតែងតែតឹងបំផុតនោះទេ។ ពួកវាជាគំនូរដែលធ្វើឱ្យវិមាត្រនីមួយៗមើលទៅមានសារៈសំខាន់ ខណៈពេលដែលទុកទំនាក់ទំនងមុខងារមិនច្បាស់លាស់។ កំណត់ចំណាំដែលនិយាយថា "+/- 0.05 ម.ម លុះត្រាតែមានការបញ្ជាក់ផ្សេងពីនេះ" អាចបង្ខំឱ្យមានការកែច្នៃ CNC និងការត្រួតពិនិត្យពេញលេញនៅទូទាំងផ្នែក ប៉ុន្តែនៅតែមិនអាចគ្រប់គ្រងលំនាំរន្ធទាក់ទងទៅនឹងចំណុចប្រទាក់ម៉ោនបាន។
មុនពេលអ្នកផ្គត់ផ្គង់ធ្វើការដកស្រង់តម្លៃ គំនូរគួរតែឆ្លើយសំណួរចំនួនបួន៖
- តើផ្ទៃ និងគែមណាខ្លះដែលបង្កើតជាដាតុម A, B និង C?
- តើរន្ធណាខ្លះដែលកំណត់ទីតាំងគ្រឿងបន្លាស់ ហើយរន្ធណាខ្លះដែលផ្តល់តែចន្លោះប៊ូឡុង?
- តើវិមាត្រត្រូវបានអនុវត្តមុន ឬក្រោយពេលដាក់បន្ទះ ពត់ និងតម្រង់?
- តើភាពរាបស្មើត្រូវបានវាយតម្លៃនៅក្នុងស្ថានភាពសេរី ឬខណៈពេលដែលផ្នែកត្រូវបានរឹតបន្តឹង?
ឧទាហរណ៍នៃគេហទំព័រមួយការផលិតរបារឡានក្រុងស្ពាន់ផ្ទាល់ខ្លួនសម្រាប់ទូអគ្គិសនីបង្ហាញប្រភេទផលិតផលពាណិជ្ជកម្ម។ វាមិនជំនួសគំនូរដែលបានគ្រប់គ្រងទេ។ ធរណីមាត្រទូ ការរចនាសន្លាក់ ចរន្ត ការកើនឡើងសីតុណ្ហភាព គម្លាតអ៊ីសូឡង់ និងគ្រឿងបរិក្ខារភ្ជាប់នៅតែជាក់លាក់សម្រាប់គម្រោង។
| ការលុបចោលគំនូរ | អ្វីដែលអ្នកផ្គត់ផ្គង់អាចសន្មត់ | អ្វីដែលអ្នកទិញទទួលបាន |
|---|---|---|
| គ្មានទិន្នន័យមុខងារទេ | ទីតាំងរន្ធដែលវាស់ពីគែមឆៅងាយស្រួល | ទំហំរន្ធត្រឹមត្រូវ ទីតាំងដំឡើងខុស |
| ការអត់ធ្មត់តឹងរ៉ឹងមួយលើវិមាត្រនីមួយៗ | ការកែច្នៃ និងការត្រួតពិនិត្យពេញលេញថាតើត្រូវការឬអត់ | ថ្លៃដើមបម្លែងខ្ពស់ជាងមុនដោយគ្មានអាទិភាពហានិភ័យច្បាស់លាស់ |
| គ្មានកំណត់ចំណាំលក្ខខណ្ឌចុងក្រោយ | វិមាត្រត្រូវបានត្រួតពិនិត្យមុនពេលដាក់បន្ទះឬពត់ | ផ្នែកដែលឆ្លងកាត់ដំណើរការ ហើយបរាជ័យនៅពេលផ្គុំ |
| «ដកគែមទាំងអស់ចេញ» តែប៉ុណ្ណោះ | លក្ខខណ្ឌគែមដែលបានជ្រើសរើសដោយអ្នកផ្គត់ផ្គង់ | ទិសដៅនៃស្នាមប្រេះ ឬគែមមុតស្រួចដែលបំផ្លាញអ៊ីសូឡង់ |
| ការបញ្ចប់ផ្ទៃត្រូវបានបញ្ជាក់ត្រឹមតែថា "ភ្លឺ" ប៉ុណ្ណោះ | ការប៉ូលាគ្រឿងសម្អាង | ផ្នែកដ៏ទាក់ទាញជាមួយនឹងឥរិយាបថទំនាក់ទំនងដែលមិនអាចគ្រប់គ្រងបាន |
| គ្មានវិធីសាស្ត្រត្រួតពិនិត្យ | អ្នកផ្គត់ផ្គង់ជ្រើសរើសរង្វាស់ និងគ្រឿងបរិក្ខារ | អ្នកទិញ និងអ្នកផ្គត់ផ្គង់អាចវាស់ស្ទង់លទ្ធផលផ្សេងៗគ្នា |
ការផលិតបន្ទះស្ពាន់ Busbar ផ្ទាល់ខ្លួនចាប់ផ្តើមជាមួយនឹងទម្រង់សម្ភារៈ
បន្ទះ សន្លឹក របារសំប៉ែត និងស្តុករបារឡានក្រុងដែលបានកំណត់ទំហំជាមុន មិនមែនជាការពិពណ៌នាទិញដែលអាចផ្លាស់ប្តូរគ្នាបានទេ។ ភាពធន់នឹងកម្រាស់ ស្ថានភាពគែម សីតុណ្ហភាព ភាពតានតឹងដែលនៅសេសសល់ ការគ្រប់គ្រងទទឹង និងស្តង់ដារសម្ភារៈដែលអាចអនុវត្តបានរបស់ពួកវាអាចខុសគ្នា។
សម្រាប់សមាសធាតុដែលមានចរន្តខ្ពស់ជាច្រើន អ្នកទិញចាប់ផ្តើមជាមួយទង់ដែងអេឡិចត្រូលីតរឹង C11000 ឬទង់ដែងគ្មានអុកស៊ីសែន C10200។ មិនគួរជ្រើសរើសថ្នាក់ណាមួយពីពាក្យថា "សុទ្ធ" តែមួយមុខនោះទេ។
C11000 ត្រូវបានគេប្រើប្រាស់យ៉ាងទូលំទូលាយនៅក្នុងសេវាកម្មអគ្គិសនី។ C10200 អាចត្រូវបានពិចារណានៅពេលដែលឥរិយាបថដំណើរការទាក់ទងនឹងអុកស៊ីសែនមានសារៈសំខាន់។ C10100 អាចពាក់ព័ន្ធនៅពេលដែលថ្នាក់អេឡិចត្រូនិចដែលគ្មានអុកស៊ីសែនដែលមានភាពបរិសុទ្ធខ្ពស់ជាងត្រូវបានរាប់ជាសមហេតុផល។ ជម្រើសដែលត្រឹមត្រូវអាស្រ័យលើស្តង់ដារគ្រប់គ្រង ចរន្តអគ្គិសនី ការបង្កើត ការតភ្ជាប់ បរិយាកាស និងតម្រូវការវិញ្ញាបនបត្រ។
នៅសីតុណ្ហភាព 20°C IACS 100% ត្រូវគ្នានឹងប្រហែល 58 MS/m2។ លេខនោះមានប្រយោជន៍ ប៉ុន្តែវាមិនបញ្ជាក់ពីភាពរាបស្មើ ទីតាំងរន្ធ ភាពធន់នឹងការប៉ះ ឬគុណភាពនៃផ្នែកដែលបានបញ្ចប់នោះទេ។ សូមបញ្ជាក់ពីចរន្តអគ្គិសនីអប្បបរមាដែលត្រូវការ និងវិធីសាស្ត្រសាកល្បង ជាជាងសន្មតថាបន្ទះស្ពាន់នីមួយៗមានតម្លៃដូចគ្នា។
សម្រាប់បរិបទសម្ភារៈ សូមពិនិត្យមើល Cymber Metal'sសម្ភារៈរបារឡានក្រុងស្ពាន់សុទ្ធនិងជម្រើសបន្ទះស្ពាន់.
ASTM B187/B187M ជាទូទៅត្រូវបានផ្សារភ្ជាប់ជាមួយនឹងរបារឡានក្រុងស្ពាន់ ដំបង និងរូបរាង ខណៈពេលដែល ASTM B152/B152M គ្របដណ្តប់លើសន្លឹកស្ពាន់ បន្ទះ បន្ទះ និងរបាររមូរ។ ASTM B248/B248M ផ្តល់នូវតម្រូវការទូទៅសម្រាប់បន្ទះស្ពាន់ដែលផលិតរួច សន្លឹក បន្ទះ និងរបាររមូរ។
នៅក្នុងលក្ខណៈបច្ចេកទេសរបស់អឺរ៉ុប EN 13601 អាចពាក់ព័ន្ធនឹងដំបងស្ពាន់ របារ និងខ្សែស្ពាន់សម្រាប់គោលបំណងអគ្គិសនី ខណៈពេលដែល EN 13599 សំដៅទៅលើបន្ទះស្ពាន់ សន្លឹក និងបន្ទះស្ពាន់សម្រាប់គោលបំណងអគ្គិសនី។
ការបញ្ជាទិញគួរតែកំណត់អត្តសញ្ញាណថ្នាក់ ស្តង់ដារ សីតុណ្ហភាព និងទម្រង់ដែលគ្រប់គ្រងមួយ ជំនួសឱ្យការចាត់ទុកប្រព័ន្ធផ្សេងៗគ្នាថាសមមូលដោយស្វ័យប្រវត្តិ។
កុំគណនាការវាយតម្លៃចរន្តពី IACS និងផ្ទៃកាត់តែមួយមុខ។ ចរន្តដែលអាចអនុញ្ញាតបាន និងការកើនឡើងសីតុណ្ហភាពក៏អាស្រ័យលើកាតព្វកិច្ច AC ឬ DC សីតុណ្ហភាពព័ទ្ធជុំវិញ ខ្យល់ចេញចូលនៃប្រអប់ ផលប៉ះពាល់នៃស្បែក និងជិត ភាពធន់នឹងសន្លាក់ កម្លាំងសៀគ្វីខ្លី និងធរណីមាត្រនៃការផ្គុំ។ ការដាក់បន្ទះគ្រប់គ្រងចំណុចប្រទាក់; វាមិនគួរត្រូវបានរាប់ជាផ្នែកផ្ទុកចរន្តទង់ដែងដែលមានប្រយោជន៍នោះទេ។
| ការសម្រេចចិត្តលើសម្ភារៈ ឬទម្រង់ | អត្ថប្រយោជន៍របស់អ្នកទិញ | ការកកិតផលិតកម្មដើម្បីពិនិត្យ | ព័ត៌មានលម្អិតអំពីសំណួរ និងចម្លើយតប |
|---|---|---|---|
| ស្ពាន់អគ្គិសនី C11000 | ផ្លូវដែលមានចរន្តខ្ពស់ស៊ាំសម្រាប់កម្មវិធីបាសជាច្រើន | ដែនកំណត់នៃការតភ្ជាប់ដែលទាក់ទងនឹងសីតុណ្ហភាព និងអុកស៊ីសែនត្រូវតែត្រូវគ្នានឹងដំណើរការ។ | យ៉ាន់ស្ព័រ ស្តង់ដារ សីតុណ្ហភាព និងចរន្តអគ្គិសនីអប្បបរមា |
| C10200 ទង់ដែងគ្មានអុកស៊ីសែន | មាតិកាអុកស៊ីសែនទាបសម្រាប់តម្រូវការដំណើរការ ឬសេវាកម្មពាក់ព័ន្ធ | តម្លៃសម្ភារៈខ្ពស់អាចមិនបន្ថែមតម្លៃទេ ប្រសិនបើឥរិយាបថអុកស៊ីសែនមិនពាក់ព័ន្ធ | ការកំណត់លោហធាតុ ស្តង់ដារផលិតផល និងវិញ្ញាបនបត្រ |
| ចានរមូរ | ជាក់ស្តែងសម្រាប់ទម្រង់ធំទូលាយ ឬមិនស្តង់ដារ | កម្រាស់ ភាពរាបស្មើ និងភាពតានតឹងដែលនៅសេសសល់ប៉ះពាល់ដល់ដំណើរការកាត់ | ភាពអត់ធ្មត់កម្រាស់ ភាពរាបស្មើ និងប្រាក់ឧបត្ថម្ភសម្រាប់ម៉ាស៊ីន |
| របាររាបស្មើ ឬ ភាគហ៊ុនរបារឡានក្រុង | មានប្រសិទ្ធភាពសម្រាប់ផ្នែកចតុកោណកែងដដែលៗ | ទទឹង និងស្ថានភាពគែមអាចកំណត់ជម្រើសទិន្នន័យ | ទទឹង កម្រាស់ កាំគែម និងភាពត្រង់ |
| ស្ថានភាពទន់ ឬ រលាក | ការពត់កោង និងការបង្កើតកាន់តែងាយស្រួល | ការបង្ខូចទ្រង់ទ្រាយនៃការដោះស្រាយ និងភាពរសើបនៃការគៀបកាន់តែខ្លាំង | សីតុណ្ហភាព ផ្លូវកោង និងស្ថានភាពរាបស្មើចុងក្រោយ |
| ចរិតរឹងរូសជាងមុន | ភាពរឹងនៃការដោះស្រាយកាន់តែប្រសើរឡើងនៅក្នុងធរណីមាត្រមួយចំនួន | កម្លាំងបង្កើតខ្ពស់ និងលទ្ធភាពនៃការងើបឡើងវិញ | សីតុណ្ហភាព កាំពត់ និងដែនកំណត់លក្ខណៈសម្បត្តិមេកានិច |
សម្រាប់ការពិភាក្សាអំពីសម្ភារៈអគ្គិសនីកាន់តែទូលំទូលាយ អត្ថបទស្តីពីប៉ារ៉ាម៉ែត្របន្ទះស្ពាន់អគ្គិសនីសម្រាប់ការផ្គុំរបារឡានក្រុងគ្របដណ្តប់លើចរន្តអគ្គិសនី កម្រាស់ និងគុណភាពបន្ទះ។ ការណែនាំអំពីការផលិតនេះចាប់ផ្តើមនៅកន្លែងដែលវិញ្ញាបនបត្រសម្ភារៈឈប់។
បង្កើតជង់អត់ធ្មត់មុខងារ
ភាពអត់ឱនគួរតែធ្វើតាមមុខងារផ្គុំ មិនមែនបំណងប្រាថ្នារបស់អ្នកទិញក្នុងការធ្វើឱ្យគំនូរមើលទៅច្បាស់លាស់នោះទេ។
សូមប្រើគ្រោងការណ៍ទិន្នន័យដែលមានស្ថេរភាពជាមុនសិន។ ទិន្នន័យ A ជារឿយៗជាផ្ទៃម៉ោន ឬផ្ទៃប៉ះសំខាន់។ ទិន្នន័យ B និង C អាចជាគែមដែលកែច្នៃ រន្ធកំណត់ទីតាំង ឬលក្ខណៈពិសេសដែលអាចធ្វើឡើងវិញបាន។ គែមដែលកាត់ឆៅ ជ្រុងមូល និងផ្ទៃដែលអាចបត់បែនបានធ្វើឱ្យទិន្នន័យមិនល្អ លុះត្រាតែគំនូរកំណត់ដោយចេតនាពីរបៀបដែលពួកវាត្រូវបានក្លែងធ្វើ។
បន្ទាប់មកចែកវិមាត្រជាបួនកម្រិត៖
- លក្ខណៈពិសេសសំខាន់ៗសម្រាប់ការផ្គុំ៖ ការកំណត់ទីតាំងរន្ធ បន្ទះភ្ជាប់ ជំហានផ្គូផ្គង និងចំណុចប្រសព្វអ៊ីសូឡង់។
- លក្ខណៈពិសេសអគ្គិសនី៖ ផ្នែកឆ្លងកាត់ដែលមានចរន្តអគ្គិសនី ការត្រួតស៊ីគ្នានៃទំនាក់ទំនង និងតំបន់ទំនាក់ទំនងដែលមានបន្ទះ។
- លក្ខណៈពិសេសនៃការផលិតទូទៅ៖ ទម្រង់ខាងក្រៅ រន្ធសម្រាប់សម្អាត និងការកាត់ចេញដែលមិនដំណើរការ។
- លក្ខណៈពិសេសនៃសោភ័ណភាព៖ ដែនកំណត់រូបរាងដែលមិនគ្រប់គ្រងភាពសម ឬភាពទាន់សម័យ។
តម្លៃខាងក្រោមអាចអនុវត្តបានចំណុចចាប់ផ្តើម RFQ មិនមែនជាដែនកំណត់នៃការទទួលយកជាសកល និងមិនមែនជាការធានារបស់ Cymber Metal ទេ។ ការអត់ធ្មត់ចុងក្រោយអាស្រ័យលើទំហំផ្នែក សីតុណ្ហភាពទង់ដែង កម្រាស់ ផ្លូវដំណើរការ លំដាប់នៃការដាក់បន្ទះ បរិមាណ គ្រោងការណ៍ទិន្នន័យ និងវិធីសាស្ត្រត្រួតពិនិត្យ ហើយត្រូវតែបញ្ជាក់ទល់នឹងគំនូរ។
| លក្ខណៈពិសេស | ការពិភាក្សាចាប់ផ្តើម RFQ ដែលអាចធ្វើទៅបាន | ហេតុអ្វីបានជាអ្នកទិញត្រូវតែមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ |
|---|---|---|
| ទម្រង់ខាងក្រៅកាត់ដោយឡាស៊ែរ ឬទឹក | +/-០,២០ ដល់ +/-០,៥០ ម.ម | ផ្នែកវែងៗ បន្ទះក្រាស់ ស្នាមកាត់ ស្នាមកាត់តូច សមត្ថភាពបញ្ចូលកំដៅ និងការផ្លាស់ប្តូរគែម |
| គែមទិន្នន័យ ឬជំហានក្នុងស្រុកដែលផលិតដោយម៉ាស៊ីន CNC | +/-០,១០ ដល់ +/-០,២០ ម.ម | តម្លៃតឹងរ៉ឹងជាងនេះតម្រូវឱ្យមានឧបករណ៍ដែលមានស្ថេរភាព សីតុណ្ហភាពដែលបានគ្រប់គ្រង និងការរៀបចំការវាស់វែងដែលបានកំណត់។ |
| អង្កត់ផ្ចិតរន្ធខួងដោយ CNC | +/-០,០៥ ដល់ +/-០,១០ ម.ម | ទំហំខួង អង្កត់ផ្ចិតចេញ ថ្នាំកូត និងវិធីសាស្ត្ររង្វាស់ប៉ះពាល់ដល់លទ្ធផល |
| អង្កត់ផ្ចិតរន្ធដែលកាត់ដោយឡាស៊ែរ ឬដាល់ | +/-០,១០ ដល់ +/-០,២៥ ម.ម | សមាមាត្រកម្រាស់ទៅនឹងរន្ធ ការពាក់ផ្សិត ការរួមតូច និងកាកសំណល់អាចគ្របដណ្ដប់លើលទ្ធផល។ |
| រន្ធកំណត់ទីតាំងដែលបានឆ្លាក់ | ថ្នាក់សមដូចជា H7 លុះត្រាតែមុខងារតម្រូវឱ្យវា | ទំហំរន្ធតែមួយមុខមិនអាចគ្រប់គ្រងទីតាំង ឬកំហុសនៃការផ្គូផ្គងបានទេ |
| លំនាំរន្ធផ្គុំទូទៅ | អង្កត់ផ្ចិតតំបន់ទីតាំងពិត 0.20 ទៅ 0.30 ម.ម ពីទិន្នន័យដែលបានកំណត់ | ចានធំៗ ឬអាចបត់បែនបានអាចត្រូវការនិយមន័យតំបន់ និងស្ថានភាពរឹតត្បិតខុសគ្នា។ |
| លំនាំរន្ធកំណត់ទីតាំងសំខាន់ | អង្កត់ផ្ចិតតំបន់ទីតាំងពិត 0.10 ទៅ 0.15 ម.ម ពីទិន្នន័យដែលបានកំណត់ | អង្កត់ផ្ចិត 0.05 ម.ម ឬតឹងជាងនេះ គឺជាលក្ខណៈពិសេសដែលមានតម្លៃខ្ពស់ ដែលតម្រូវឱ្យមានការពិនិត្យឡើងវិញនូវសមត្ថភាពដំណើរការ។ |
| ផ្ទៃ CNC ទូទៅ | អតិបរមា Ra 3.2 មីក្រូម៉ែត្រ ជាចំណុចពិភាក្សាដំបូង | ទិសដៅវាស់វែង និងចំណុចកាត់ផ្តាច់ត្រូវតែកំណត់ |
| បន្ទះទំនាក់ទំនងសំខាន់ | អតិបរមា Ra 1.6 មីក្រូម៉ែត្រ ជាចំណុចពិភាក្សាដំបូង | ភាពធន់នៃសន្លាក់ក៏អាស្រ័យលើភាពរាបស្មើ អុកស៊ីដ ការដាក់បន្ទះ សម្ពាធ និងអនាម័យផងដែរ។ |
| រន្ធសំខាន់ ឬ ស្នាមប្រេះតំបន់ទំនាក់ទំនង | អង្កត់ផ្ចិតអតិបរមាប្រហែល 0.05 ម.ម | ទិសដៅនៃស្នាមប្រេះ និងវិធីសាស្ត្រត្រួតពិនិត្យក៏ត្រូវតែកំណត់ផងដែរ |
| ស្នាមប្រេះគែមខាងក្រៅទូទៅ | ស្នាមកាត់ដែលនៅសល់អតិបរមាប្រហែល 0.10 មីលីម៉ែត្រ បន្ទាប់ពីការកាត់គែមពី 0.2 ទៅ 0.5 មីលីម៉ែត្រ x 45 ដឺក្រេ ឬ R0.2 ទៅ R0.5 ដែលបានបញ្ជាក់ | ផ្ទៃអ៊ីសូឡង់ ផ្ទៃរដិបរដុប និងផ្ទៃផ្គូផ្គងអាចត្រូវការដែនកំណត់ផ្សេងគ្នា |
| ភាពរាបស្មើនៃបន្ទះប៉ះក្នុងស្រុក | ០,១០ ដល់ ០,២០ ម.ម លើបន្ទះ ១០០ ម.ម ដែលបានកំណត់; ០,០៥ ដល់ ០,១០ ម.ម សម្រាប់ការពិភាក្សាអំពីតម្រូវការខ្ពស់ | គ្រប់គ្រងតែបន្ទះមុខងារ និងកំណត់លក្ខខណ្ឌជំនួយ |
| ភាពរាបស្មើនៃរដ្ឋសេរីក្នុងស្រុកនៃរបារឡានក្រុងស្តើងវែង | ០,២០ ទៅ ០,៥០ ម.ម ក្នុងចន្លោះពេលត្រួតពិនិត្យ ៣០០ ម.ម ដែលបានកំណត់ជាចំណុចពិភាក្សា RFQ | កំណត់បង្អួចវាយតម្លៃ និងលក្ខខណ្ឌទ្រទ្រង់ ហើយបញ្ជាក់ពីដែនកំណត់រាបស្មើរួមដាច់ដោយឡែកមួយទូទាំងប្រវែងផ្នែកទាំងមូល។ |
កុំបង់ប្រាក់សម្រាប់ +/-0.05 ម.ម នៅលើជ្រុងតុបតែង នៅពេលដែលរន្ធកំណត់ទីតាំងទាំងពីរត្រូវបានអនុញ្ញាតឱ្យអណ្តែតចេញពីគែមដែលមិនបានកំណត់។ អនុវត្តការគ្រប់គ្រងឱ្យតឹងរ៉ឹងជាងមុនចំពោះតែលក្ខណៈពិសេសសំខាន់ៗ ហើយផ្តល់ភាពអត់ធ្មត់ដល់វិមាត្រទូទៅដែលឆបគ្នាជាមួយផ្លូវកាត់ដែលបានជ្រើសរើស។
ការផ្សព្វផ្សាយជាសាធារណៈរបស់ Cymber Metalការគាំទ្រម៉ាស៊ីន CNC ស្ពាន់ផ្តល់នូវបរិបទដំណើរការ។ ភាពអត់ធ្មត់នីមួយៗនៅតែតម្រូវឱ្យមានការពិនិត្យឡើងវិញនូវគំនូរ ពីព្រោះបន្ទះខ្លី 5 មីលីម៉ែត្រ និងរបារឡានក្រុងដែលអាចបត់បែនបាន 1,500 មីលីម៉ែត្រ មិនមានឥរិយាបថដូចការងារម៉ាស៊ីនដូចគ្នានោះទេ។
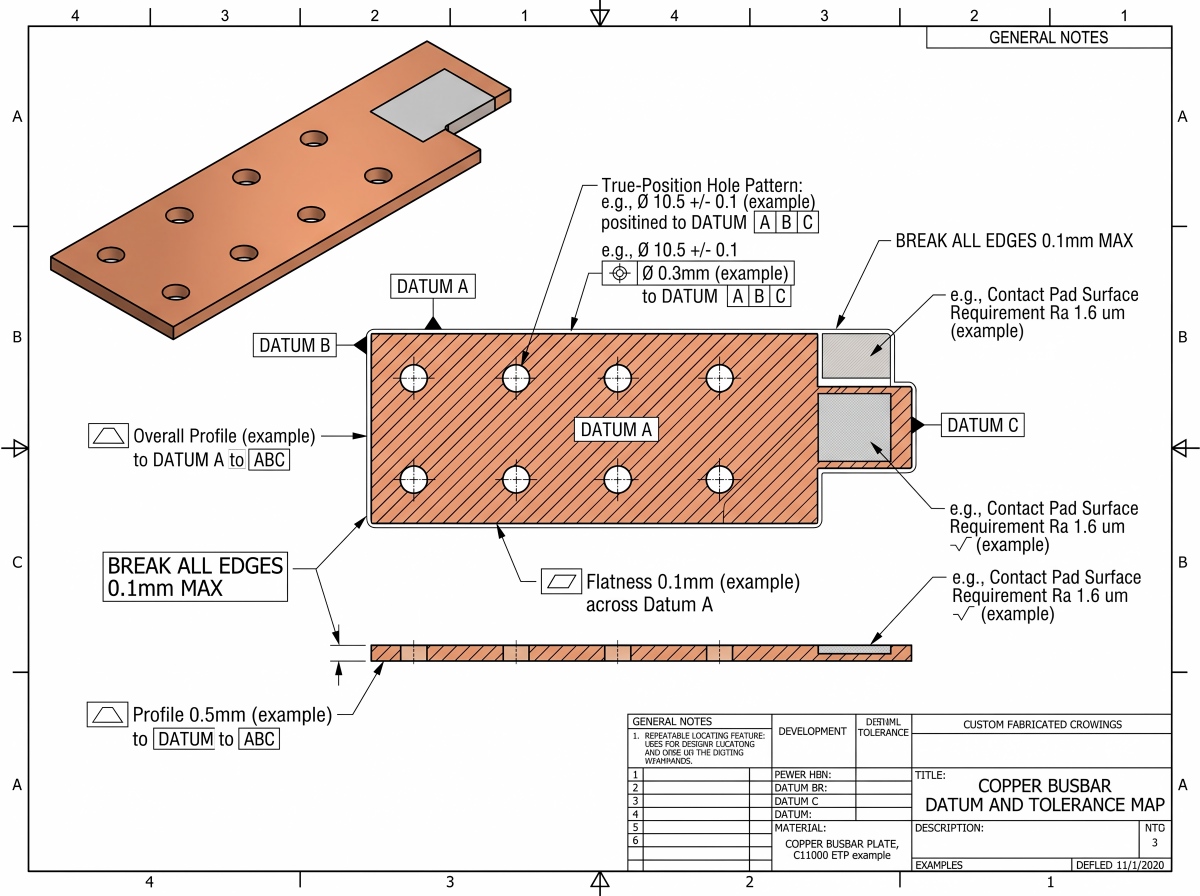
ភាពត្រឹមត្រូវនៃរន្ធគឺច្រើនជាងអង្កត់ផ្ចិតរន្ធ
ប៊ូឡុងដែលឆ្លងកាត់រន្ធមិនបញ្ជាក់ថារបារឡានក្រុងសមត្រឹមត្រូវទេ។
អង្កត់ផ្ចិតរន្ធ ភាពអត់ធ្មត់នៃទីតាំង ជម្រាលមូលដ្ឋាន ចម្ងាយគែម ធរណីមាត្រ countersink និងស្ថានភាព burr ដោះស្រាយកង្វល់ការរចនាផ្សេងៗគ្នា។
នៅពេលដែលទីតាំងអ័ក្សរន្ធត្រូវបានយោងទៅទិន្នន័យមូលដ្ឋាន A ការអត់ធ្មត់ទីតាំងក៏គ្រប់គ្រងទិសដៅអ័ក្សផងដែរ។ បន្ថែមការគ្រប់គ្រងការកាត់កែងដាច់ដោយឡែកមួយ លុះត្រាតែវាបម្រើតម្រូវការមុខងារឯករាជ្យ។
ឧបករណ៍វាស់អង្កត់ផ្ចិតអាចបញ្ជាក់រន្ធទំហំ 11.0 មីលីម៉ែត្រ ខណៈដែលចំណុចកណ្តាលរន្ធមានចម្ងាយ 0.8 មីលីម៉ែត្រពីចំណុចភ្ជាប់។ ការពិតទាំងពីរអាចជាការពិត។
ភាពអត់ធ្មត់នៃកូអរដោនេក៏មានឥរិយាបថខុសពីភាពអត់ធ្មត់នៃធរណីមាត្រដែរ។ ប្រសិនបើចំណុចកណ្តាលរន្ធមួយស្ថិតនៅចម្ងាយ X +/-0.10 ម.ម និង Y +/-0.10 ម.ម នោះចំណុចកណ្តាលរបស់វាអាចផ្លាស់ទីទៅកន្លែងណាមួយក្នុងការ៉េ 0.20 x 0.20 ម.ម។
គម្លាតរ៉ាឌីកាល់អតិបរមានៅជ្រុងមួយគឺប្រហែល 0.141 មីលីម៉ែត្រ។ តំបន់ទីតាំងពិតដែលមានអង្កត់ផ្ចិត 0.20 មីលីម៉ែត្រអនុញ្ញាតឱ្យមានគម្លាតរ៉ាឌីកាល់ត្រឹមតែ 0.10 មីលីម៉ែត្រប៉ុណ្ណោះ។ ចំណុចបង្ហាញទាំងនោះមិនសមមូលទេ។
ចំពោះលំនាំរន្ធដដែលៗ សូមប្រើវិមាត្រមូលដ្ឋានបូកនឹងទីតាំងពិតទាក់ទងទៅនឹង A, B និង C ជំនួសឱ្យការដាក់ស្រទាប់គ្នានៃកូអរដោនេអត់ធ្មត់ +/- មួយផ្សេងទៀតលើទំនាក់ទំនងដូចគ្នា។
លក្ខខណ្ឌសម្ភារៈអតិបរមាអាចផ្តល់នូវការអត់ធ្មត់បន្ថែមដែលមានប្រយោជន៍សម្រាប់រន្ធសម្អាតក្រោមគំនូរដែលមានមូលដ្ឋានលើ ASME Y14.5 ប៉ុន្តែវាគួរតែត្រូវបានប្រើតែនៅពេលដែលក្រុមវិស្វកម្មយល់ពីលក្ខខណ្ឌនៃការផ្គូផ្គង។
ប្រើភាពរាបស្មើក្នុងស្រុកសម្រាប់បន្ទះប៉ះ ភាពស្របទៅនឹង A សម្រាប់ផ្ទៃមុខងារផ្ទុយគ្នា និងទម្រង់សម្រាប់វណ្ឌវង្កខាងក្រៅដែលបានគ្រប់គ្រងនៅកន្លែងដែលសមស្រប។ ក្រោមគំនូរ ISO GPS សូមអនុវត្ត ISO 1101, ISO 5459 និងគោលការណ៍បញ្ជាក់ដែលបានប្រកាសឱ្យជាប់លាប់។ កុំលាយប្រព័ន្ធនិមិត្តសញ្ញា ASME និង ISO ដោយមិនប្រុងប្រយ័ត្ន។
ជ្រើសរើសដំណើរការរន្ធពីអនុគមន៍
| ដំណើរការ | ការប្រើប្រាស់ពាណិជ្ជកម្មល្អបំផុត | ភាពត្រឹមត្រូវ ឬគុណភាពកកិត | សេដ្ឋកិច្ចបាច់ |
|---|---|---|---|
| ការដាល់ | រន្ធ និងទម្រង់ដដែលៗក្នុងបរិមាណមានស្ថេរភាព | ការរមៀល, គម្លាតនៃផ្សិត, ការរួមតូច, ទិសដៅនៃគែមដែក និងការពាក់ឧបករណ៍ | ថ្លៃដើមឧបករណ៍អាចសងវិញក្នុងបរិមាណច្រើន ប៉ុន្តែមិនមានប្រសិទ្ធភាពសម្រាប់ការផ្លាស់ប្តូរការរចនាទេ។ |
| ខួង ឬ កិន CNC | លក្ខណៈពិសេសចម្រុះ បាច់តូចៗ និងលំនាំរន្ធដែលបានគ្រប់គ្រង | រយៈពេលវដ្ត ការគ្រប់គ្រងបន្ទះឈីប ស្នាមប្រេះចេញពីឧបករណ៍ និងចលនារបស់គ្រឿងបរិក្ខារ | អាចបត់បែនបានដោយគ្មានឧបករណ៍ដាល់ដែលឧទ្ទិសដល់ការងារ ប៉ុន្តែអាចប្រើប្រាស់ម៉ាស៊ីនបានច្រើនសម្រាប់ផ្នែកនីមួយៗ |
| ការខួងបូករួមទាំងការខួង | កំណត់ទីតាំងរន្ធ ឬទំហំដែលបានកំណត់ | តម្រូវឱ្យមានរន្ធមុនដែលមានស្ថេរភាព ការតម្រឹម និងការគាំទ្រសម្ភារៈសមស្រប | ប្រើតែកន្លែងដែលការផ្គុំត្រូវការការគ្រប់គ្រងអង្កត់ផ្ចិតកម្រិតសម |
| ការកាត់ឡាស៊ែរជាតិសរសៃ | ការផ្លាស់ប្តូរទម្រង់រហ័ស និងការងារសន្លឹកដែលដាក់ចូលគ្នា | ការឆ្លុះបញ្ចាំងទង់ដែង ការបញ្ចូលកំដៅ កាកសំណល់ និងគុណភាពរន្ធតូចអាស្រ័យលើឧបករណ៍ និងកម្រាស់។ | ថ្លៃដើមឧបករណ៍ទាប មានប្រសិទ្ធភាពសម្រាប់គំរូដើម និងការផ្លាស់ប្តូរទម្រង់ |
| ម៉ាស៊ីនបាញ់ទឹកសម្រាប់កិន | ទម្រង់ដែលការបញ្ចូលកំដៅទាបមានសារៈសំខាន់ | ការរួមតូចនៃគែម ភាពរដុបនៃគែម សំណល់សារធាតុសំណឹក និងវដ្តយឺតជាង | មានប្រយោជន៍សម្រាប់ធរណីមាត្រដែលអាចបត់បែនបាន; ការបញ្ចប់អាចនៅតែត្រូវការ |
| ខ្សែភ្លើង EDM | ទម្រង់ស្មុគស្មាញ ឬត្រូវបានគ្រប់គ្រងយ៉ាងតឹងរ៉ឹង | ការកាត់យឺត និងថ្លៃដើមបម្លែងខ្ពស់ជាង | ទុកសម្រាប់លក្ខណៈពិសេសសំខាន់ៗដែលបង្ហាញអំពីភាពត្រឹមត្រូវរបស់វា មិនមែនសម្រាប់រន្ធសម្អាតធម្មតាទេ |
ដំណើរការត្រឹមត្រូវអាចត្រូវបានលាយបញ្ចូលគ្នា។ ចោះរន្ធទូទៅ បញ្ចប់រន្ធកំណត់ទីតាំងទាំងពីរដោយ CNC ហើយកិនតែជំហានទំនាក់ទំនងសំខាន់ប៉ុណ្ណោះ។
ផ្លូវកូនកាត់នោះច្រើនតែមានប្រសិទ្ធភាពជាងការកែច្នៃលក្ខណៈពិសេសនីមួយៗឲ្យបានពេញលេញ ឬការបង្ខំឧបករណ៍ដាល់ឲ្យរក្សាការអត់ធ្មត់ក្នុងការកំណត់ទីតាំងដែលវាមិនដែលត្រូវបានរចនាឡើងដើម្បីគ្រប់គ្រង។
ទង់ដែងសុទ្ធគឺទន់ ហើយងាយនឹងជាប់គែម ស្នាមប្រឡាក់ និងស្នាមរហែក។ ឧបករណ៍មុតស្រួចវិជ្ជមាន គ្រឿងបរិក្ខាររឹង ប៉ុន្តែមិនបង្ខូចទ្រង់ទ្រាយ ការហូរចេញបន្ទះឈីបដែលគ្រប់គ្រងបាន និងសារធាតុត្រជាក់សមស្រប។
កម្លាំងគៀបហួសប្រមាណអាចធ្វើឱ្យបន្ទះស្តើងមួយនៅលើម៉ាស៊ីនរាបស្មើ ហើយបញ្ចេញធ្នូបន្ទាប់ពីការគៀបចេញ ដែលបង្កើតបានលទ្ធផលបុរាណ៖ ល្អនៅលើម៉ាស៊ីន ក្រៅពីភាពអត់ឱនក្នុងស្ថានភាពសេរី។
ទំព័រសាធារណៈរបស់ Cymber Metal សម្រាប់ឧបករណ៍កែច្នៃ CNC, EDM និង busbarមានប្រយោជន៍ក្នុងអំឡុងពេលពិនិត្យឡើងវិញរបស់អ្នកផ្គត់ផ្គង់។ សំណួរតាមការសាកសួរគួរតែសួរថាដំណើរការ គ្រឿងបរិក្ខារ និងផ្លូវត្រួតពិនិត្យពិតប្រាកដណាដែលត្រូវបានរួមបញ្ចូលក្នុងសម្រង់តម្លៃ។
ការអនុញ្ញាតរចនាសម្រាប់ការជួបប្រជុំគ្នាពិតប្រាកដ
កុំកំណត់ទំហំរន្ធចន្លោះប៊ូឡុងនៅអង្កត់ផ្ចិតប៊ូឡុងកំណត់។ ប្រើស្តង់ដារឧបករណ៍ភ្ជាប់ និងឧបករណ៍ផ្គុំ បន្ទាប់មកគណនាចន្លោះដែលមានទល់នឹងជង់ទាំងមូល៖
- ទីតាំងរន្ធប៊ូសបារ
- ទីតាំងរន្ធស្ថានីយ
- ភាពអត់ធ្មត់នៃប្រអប់
- ចលនាតង្កៀប
- កម្រាស់ស្រោប
- ការចូលប្រើប្រាស់ការដំឡើង
រន្ធអាចស្រូបយកគំនរបាន ប៉ុន្តែទិសដៅរបស់វាគឺសំខាន់។ រន្ធស្របនឹងអ័ក្សខុសមិនបន្ថែមថ្លៃដើម ហើយមិនដោះស្រាយអ្វីទាំងអស់។
ប្រសិនបើរន្ធពីរទាំងពីរចាក់សោផ្នែកដោយមិនអនុញ្ញាតឱ្យមានចលនាកម្ដៅ ឬចលនាផលិតកម្មទេ ការផ្គុំអាចនឹងត្រូវបានរឹតត្បិតខ្លាំងពេក។
កំណត់រន្ធទប់ និងរន្ធទប់ពីស្ថានភាពកន្លែងដាក់ឧបករណ៍តោងដែលត្រូវការ។ លើទង់ដែងទន់ រន្ធទប់ដែលមានកម្លាំងខ្លាំងអាចខូចទ្រង់ទ្រាយក្រោមបន្ទុកប៊ូឡុង។
ផ្នែកស្តើងដែលនៅសេសសល់ជុំវិញរន្ធក៏អាចឡើងកម្ដៅ ឬខូចទ្រង់ទ្រាយអំឡុងពេលរឹតបន្តឹងផងដែរ។ ការរចនាអគ្គិសនី និងមេកានិចមិនអាចញែកចេញពីគ្នានៅការពិនិត្យឡើងវិញនៃគំនូរចុងក្រោយបានទេ។
ភាពរាបស្មើអាចបាត់បង់បន្ទាប់ពីលំនាំរន្ធដ៏ល្អឥតខ្ចោះ
ទង់ដែងផ្លាស់ទីនៅពេលដែលសម្ភារៈត្រូវបានដកចេញ នៅពេលដែលគ្រឿងបរិក្ខារត្រូវបានបញ្ចេញ និងនៅពេលដែលសីតុណ្ហភាពប្រែប្រួល។
អ្នកផ្គត់ផ្គង់អាចគៀបបន្ទះកោងទល់នឹងតុម៉ាស៊ីន ខួងរន្ធនីមួយៗបានយ៉ាងត្រឹមត្រូវ និងរាយការណ៍ពីលទ្ធផលដ៏ល្អឥតខ្ចោះនៅក្នុងការដំឡើង។ លែងគៀប ហើយបន្ទះអាចត្រឡប់ទៅកោងសភាពសេរីរបស់វា។
ប្រសិនបើគំនូរមិនដែលកំណត់លក្ខខណ្ឌត្រួតពិនិត្យទេ ភាគីទាំងពីរអាចការពារការវាស់វែងរបស់ពួកគេ។
ការកាត់ ការចោះហោប៉ៅមិនស៊ីមេទ្រី ការដាល់ ការពត់កោង ការប៉ូលាក្នុងមូលដ្ឋាន ការតម្រង់ និងការស្រោបអាចចែកចាយភាពតានតឹងឡើងវិញ។
ការបន្ថែមសារធាតុ annealed ដែលមិនត្រូវបានអនុម័ត ដើម្បីធ្វើឱ្យបន្ទះកាន់តែងាយស្រួលក្នុងការធ្វើឱ្យរាបស្មើ មិនមែនជាការជួសជុលដែលគ្មានគ្រោះថ្នាក់នោះទេ។ វាអាចផ្លាស់ប្តូរសីតុណ្ហភាព កម្លាំង ភាពរឹង និងការបង្ខូចទ្រង់ទ្រាយជាបន្តបន្ទាប់។ លំដាប់នៃដំណើរការជាកម្មសិទ្ធិរបស់ផែនការគុណវុឌ្ឍិ។
សីតុណ្ហភាពក៏សំខាន់ដែរ។
មេគុណពង្រីកកម្ដៅលីនេអ៊ែររបស់ទង់ដែងនៅជិតសីតុណ្ហភាពបន្ទប់គឺប្រហែល 16,5 ទៅ 17,0 មីក្រូម៉ែត្រក្នុងមួយម៉ែត្រក្នុងមួយកែលវីន។
របារឡានក្រុងទំហំ 1,000 មីលីម៉ែត្រដែលវាស់ចម្ងាយ 10°C ពីលក្ខខណ្ឌយោង 20°C អាចមានប្រវែងខុសគ្នាប្រហែល 0.17 មីលីម៉ែត្រពីសីតុណ្ហភាពតែមួយមុខ។ នោះធំជាងការអត់ឱននៃការទាញដែលបានបញ្ជាក់ជាធម្មតាមួយចំនួនរួចទៅហើយ។
សម្រាប់បន្ទះបាសធំ ឬអាចបត់បែនបាន សូមបញ្ជាក់៖
- សីតុណ្ហភាពយោង ឬវិធីសាស្ត្រកែតម្រូវសីតុណ្ហភាព
- ការវាស់វែងរដ្ឋសេរី ឬរដ្ឋដែលមានការរឹតត្បិត
- ស្ថានភាពចំណុចទ្រទ្រង់ និងគ្រឿងបរិក្ខារ
- ភាពរាបស្មើរួម និង ភាពរាបស្មើក្នុងតំបន់ ប្រសិនបើទាំងពីរមានសារៈសំខាន់
- ថាតើការស្រោប ការពត់ និងការតម្រង់កើតឡើងមុនពេលការត្រួតពិនិត្យចុងក្រោយឬអត់
- ត្រូវការការគាំទ្រផ្នែកវេចខ្ចប់ដើម្បីរក្សាស្ថានភាពដែលទទួលយកបាន
ផ្នែករាបស្មើអាចក្លាយជាការដឹកជញ្ជូនកោង ប្រសិនបើវាត្រូវបានដាក់ជង់លើឧបករណ៍បំបែកមិនស្មើគ្នា ចងតឹងពេក ឬអនុញ្ញាតឱ្យរអិលក្នុងការវេចខ្ចប់នាំចេញ។
ការវេចខ្ចប់គឺជាផ្នែកមួយនៃការគ្រប់គ្រងវិមាត្រ មិនមែនជាខ្សែបន្ទាត់រដ្ឋបាលនៅផ្នែកខាងក្រោមនៃការបញ្ជាទិញនោះទេ។
ការបញ្ចប់ផ្ទៃមិនមែនជាប្រអប់ធីកកែសម្ផស្សទេ
“ភ្លឺ និងរលោង” មិនមែនជាលក្ខណៈបច្ចេកទេសផ្ទៃវិស្វកម្មទេ។
បន្ទះបាសជាធម្មតាមានតំបន់មុខងារជាច្រើន។ បន្ទះប៉ះត្រូវការភាពរាបស្មើដែលគ្រប់គ្រងបាន អនាម័យ និងផ្លូវផ្ទៃដែលឆបគ្នាជាមួយសន្លាក់។ គែមដែលមានអ៊ីសូឡង់ត្រូវការការគ្រប់គ្រងរាងកោង និងកាំ។ តំបន់ដែលស្រោបត្រូវការភាពស្អិត និងការទទួលយកកម្រាស់។ ផ្ទៃមិនដំណើរការអាចត្រូវការតែដែនកំណត់សោភ័ណភាពសមហេតុផលប៉ុណ្ណោះ។
| តំបន់ផ្ទៃ | អ្វីដែលគួរតែត្រូវបានគ្រប់គ្រង | អ្វីដែលមិនគួរត្រូវបានសន្មត់ |
|---|---|---|
| បន្ទះទំនាក់ទំនងអគ្គិសនី | ភាពរាបស្មើ ភាពរដុប ប្រសិនបើពាក់ព័ន្ធ អនាម័យ ការដាក់បន្ទះ ព្រំដែនរបាំងមុខ និងការការពារ | ការបញ្ចប់កញ្ចក់បង្កើតភាពធន់នឹងការប៉ះទាបដោយស្វ័យប្រវត្តិ |
| គែមរន្ធ និងរន្ធ | ទិសដៅនៃស្នាមប្រេះ, ស្នាមប្រេះអតិបរមា ឬការបាក់គែម, ការគ្របដណ្ដប់លើបន្ទះ និងស្ថានភាពវិមាត្រ | “បានលុបស្នាមប្រេះ” មានន័យថាលទ្ធផលដូចគ្នាចំពោះអ្នកផ្គត់ផ្គង់ទាំងអស់ |
| គែមដែលមានអ៊ីសូឡង់ | កាំ ឬ គែមដែលឆបគ្នាជាមួយប្រព័ន្ធអ៊ីសូឡង់ | ការប៉ូលាគ្រឿងសម្អាងទូទៅការពារការខូចខាតអ៊ីសូឡង់ |
| តំបន់ដែលមិនប៉ះជាមួយបន្ទះស្រោប | ប្រភេទថ្នាំកូត កម្រាស់មូលដ្ឋានអប្បបរមា ភាពស្អិត និងលក្ខណៈវិនិច្ឆ័យរូបរាង | កម្រាស់សំណប៉ាហាំង ប្រាក់ ឬនីកែលណាមួយសមនឹងសីតុណ្ហភាព និងបរិយាកាសគ្រប់បែបយ៉ាង |
| មុខកែសម្ផស្ស | ការកំណត់ការកោស ស្នាមប្រឡាក់ ស្នាមម្រាមដៃ និងពណ៌ ជាមួយនឹងស្តង់ដារមើលឃើញដែលបានព្រមព្រៀងគ្នា | លក្ខណៈវិនិច្ឆ័យបដិសេធគ្រឿងសំអាងគឺជាក់ស្តែងដោយគ្មានគំរូយោង |
ភាពរដុបនៃផ្ទៃគឺជាការបញ្ចូលមួយ មិនមែនជាលទ្ធផលនៃភាពធន់នឹងការប៉ះទេ។
កម្រាស់ Ra 1.6 មីក្រូម៉ែត្រ អាចមានតម្លៃថ្លៃជាងកម្រាស់ Ra 3.2 មីក្រូម៉ែត្រ ប៉ុន្តែចំនួនរលោងជាងនេះមិនអាចយកឈ្នះលើសម្ពាធសន្លាក់មិនល្អ អុកស៊ីដ ការបំពុល ការត្រួតស៊ីគ្នាមិនគ្រប់គ្រាន់ ការបន្ធូរប៊ូឡុង ឬថ្នាំកូតមិនសមរម្យនោះទេ។
ប្រសិនបើ Ra ត្រូវបានបញ្ជាក់ សូមបញ្ជាក់ទិសដៅវាស់វែង ប្រវែងកាត់ផ្តាច់ ឬប្រវែងវាយតម្លៃ និងថាតើតម្រូវការនេះអនុវត្តមុន ឬក្រោយពេលដាក់បន្ទះ។
ប្រើ Ra 0.8 មីក្រូម៉ែត្រ ឬល្អជាងនេះ លុះត្រាតែភស្តុតាងមុខងារបញ្ជាក់ពីភាពត្រឹមត្រូវនៃការចំណាយបន្ថែមលើការបញ្ចប់ និងការត្រួតពិនិត្យ។ ចំពោះសន្លាក់សំខាន់ៗ សូមបញ្ជាក់ការរចនាសន្លាក់ និងផ្ទៀងផ្ទាត់ភាពធន់លើការតភ្ជាប់ដែលបានបញ្ចប់។
ខ្សែស្រោបទូទៅខាងក្រោមនេះគឺជាចំណុចពិភាក្សាតែប៉ុណ្ណោះ មិនមែនជាអនុសាសន៍ ឬការធានាអាយុកាលប្រើប្រាស់ទេ៖
| ផ្លូវថ្នាំកូត | ក្រុមពិភាក្សា RFQ ដែលអាចធ្វើទៅបាន | អ្វីដែលនៅតែត្រូវកំណត់ |
|---|---|---|
| អេឡិចត្រូ-ទីន | ៥ ទៅ ១៥ មីក្រូម៉ែត្រ | ASTM B545 ឬលក្ខណៈបច្ចេកទេសគ្រប់គ្រងផ្សេងទៀត កម្រាស់មូលដ្ឋានអប្បបរមា ការបង្កើតអតិបរមា ការហូរឡើងវិញប្រសិនបើអាចអនុវត្តបាន តំបន់ស្អិត និងតំបន់របាំង |
| នីកែលវិស្វកម្ម | ៥ ទៅ ១៥ មីក្រូម៉ែត្រ | ASTM B689 ឬលក្ខណៈបច្ចេកទេសគ្រប់គ្រងផ្សេងទៀត ថ្នាក់ប្រាក់បញ្ញើ ផ្ទៃសំខាន់ៗ ភាពស្អិត និងការច្រេះ |
| ពណ៌ប្រាក់ | ៥ ទៅ ១៥ មីក្រូម៉ែត្រ | ASTM B700 ឬលក្ខណៈបច្ចេកទេសគ្រប់គ្រងផ្សេងទៀត កម្រាស់មូលដ្ឋានអប្បបរមា ការព្យាបាលប្រឆាំងនឹងការប្រែពណ៌ កាតព្វកិច្ចប៉ះ និងវដ្តនៃការពាក់ |
សីតុណ្ហភាពនៃការប្រើប្រាស់ បរិយាកាស វដ្តនៃការតភ្ជាប់ ការកកិត ការច្រេះ ភាពអាចផ្សារបាន និងការរចនាទំនាក់ទំនង សម្រេចលើការស្រោប។
កម្រាស់នាមករណ៍ ឬកម្រាស់មធ្យមមិនដូចគ្នានឹងកម្រាស់មូលដ្ឋានអប្បបរមាដែលអ្នកទិញបញ្ជាក់នោះទេ។
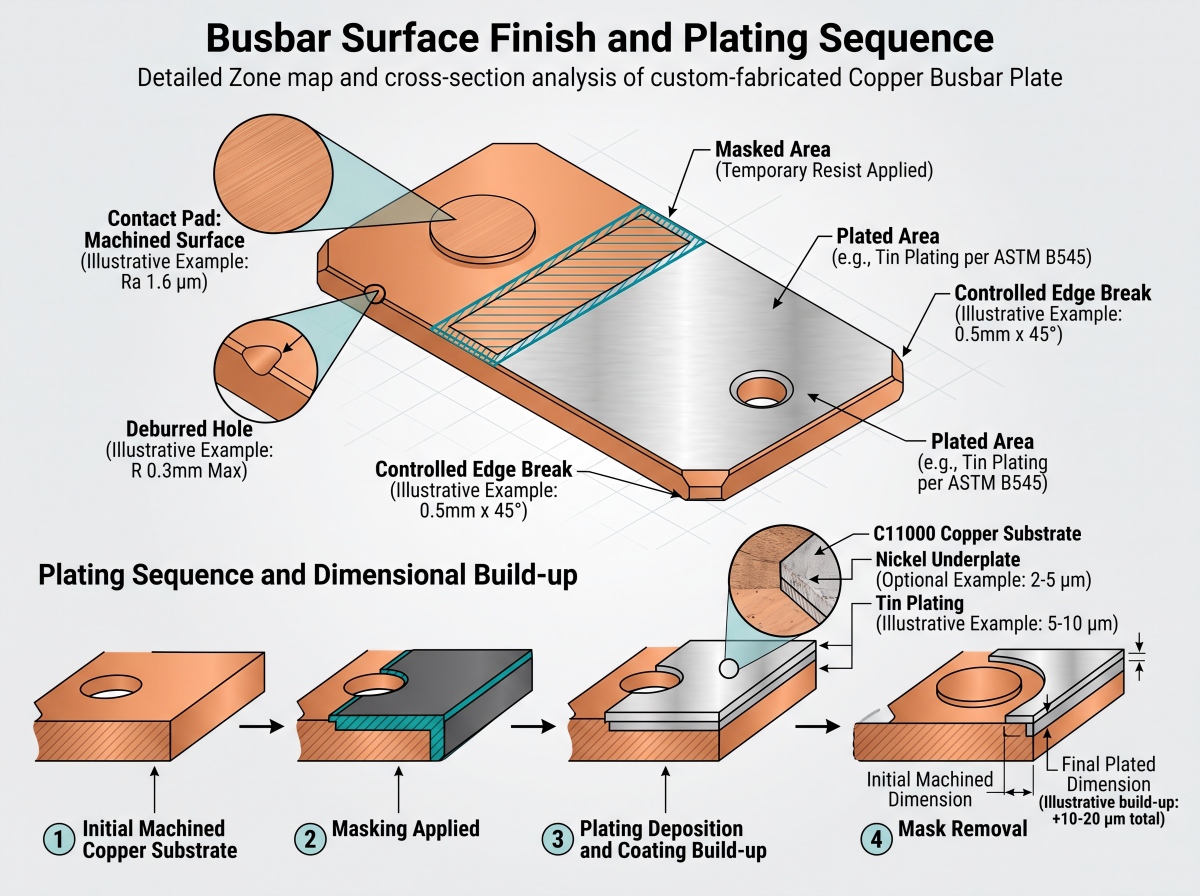
ការសម្រេចចិត្តលើការដាក់បន្ទះក៏ផ្លាស់ប្តូរវិមាត្រផងដែរ។
ប្រសិនបើកម្រាស់ 10 មីក្រូម៉ែត្រត្រូវបានដាក់លើផ្ទៃផ្ទុយគ្នានីមួយៗ វិមាត្រខាងក្រៅនឹងកើនឡើងតាមទ្រឹស្តីប្រហែល 0.020 មីលីម៉ែត្រ។
ប្រសិនបើជញ្ជាំងរន្ធទទួលបានរង្វង់មូល 10 មីក្រូម៉ែត្រជារង្វង់មូលពេញ នោះអង្កត់ផ្ចិតរន្ធនឹងរួមតូចតាមទ្រឹស្តីប្រហែល 0.020 មីលីម៉ែត្រ។
ការសមស្របដ៏សំខាន់ត្រូវតែត្រូវបានត្រួតពិនិត្យទល់នឹងការកកើតក្នុងមូលដ្ឋានអតិបរមាដែលអនុញ្ញាត មិនត្រឹមតែកម្រាស់ថ្នាំកូតអប្បបរមា ឬកំណត់នោះទេ។
ការចែកចាយការស្រោបដោយអគ្គិសនីពិតប្រាកដមិនមានឯកសណ្ឋានល្អឥតខ្ចោះទេ៖ គែមអាចបង្កើតបានច្រើន ចន្លោះអាចទទួលបានតិច ហើយទីតាំងរ៉ាក់ ឬរបាំងបង្កើតភាពខុសគ្នាក្នុងតំបន់។
នោះហើយជាមូលហេតុដែលគំនូរត្រូវតែនិយាយថាតើវិមាត្រសំខាន់ៗត្រូវបានអនុវត្តមុនឬក្រោយពេលលាបថ្នាំ។ វាក៏គួរតែកំណត់ផ្ទៃសំខាន់ៗ កម្រាស់មូលដ្ឋានអប្បបរមា ព្រំដែនបិទបាំង និងថាតើជញ្ជាំងរន្ធត្រូវការការគ្របដណ្តប់ឬអត់។
សម្រាប់ការជ្រើសរើសថ្នាំកូត សូមពិនិត្យឡើងវិញស្រោបសំណប៉ាហាំង ប្រាក់ និងនីកែលលើរបារឡានក្រុង.
សំណប៉ាហាំង ប្រាក់ និងនីកែល ដោះស្រាយបញ្ហាចំណុចប្រទាក់ ការច្រេះ សីតុណ្ហភាព និងការពាក់ផ្សេងៗគ្នា។ មិនគួរមានការពិពណ៌នាអំពីការធ្វើឱ្យប្រសើរឡើងនូវការតុបតែងដែលធ្វើអោយប្រសើរឡើងដោយស្វ័យប្រវត្តិនូវចរន្តអគ្គិសនីនៃស្នូលទង់ដែងនោះទេ។
គ្រប់គ្រងលំដាប់នៃការកែច្នៃ និងការលាបថ្នាំ
លំដាប់ចាប់ផ្តើមជាក់ស្តែងមួយគឺ៖
- ផ្ទៀងផ្ទាត់ថ្នាក់សម្ភារៈ សីតុណ្ហភាព កម្រាស់ និងស្ថានភាពចូល។
- កាត់ចន្លោះទទេដោយមានប្រាក់បម្រុងគ្រប់គ្រាន់សម្រាប់លក្ខណៈពិសេសទិន្នន័យសំខាន់ៗ។
- បង្កើតទិន្នន័យមុខងារ និងផលិតលំនាំរន្ធ រន្ធតូចៗ និងជំហានក្នុងតំបន់។
- ដកស្នាមមុតចេញ ហើយអនុវត្តលក្ខខណ្ឌគែមដែលអនុម័តដោយការគូរ។
- បំពេញការពត់កោងតាមការអនុម័តដោយគំនូរនៅកន្លែងដែលផ្លូវដែលបានជ្រើសរើសតម្រូវឱ្យមានការពត់មុនពេលដាក់បន្ទះ បន្ទាប់មកពិនិត្យឡើងវិញនូវរូបរាងធរណីមាត្រដែលរងផលប៉ះពាល់។
- សម្អាតផ្នែកដោយមិនបន្សល់ទុកសារធាតុប៉ូលា ទឹកត្រជាក់ ឬសំណល់កាវឡើយ។
- បិទបាំង និងលាបលើផ្ទៃដែលបានកំណត់។
- ពិនិត្យវិមាត្រចុងក្រោយ ថ្នាំកូត ស្ថានភាពផ្ទៃ និងលក្ខណៈពិសេសអគ្គិសនី។
- វេចខ្ចប់ផ្នែកដែលបានបញ្ចប់ ដើម្បីការពារការកកិត អុកស៊ីតកម្ម និងការបង្ខូចទ្រង់ទ្រាយ។
ការកែច្នៃបន្ទាប់ពីការស្រោបអាចបង្ហាញទង់ដែងទទេនៅគែមកាត់ ខ្សែស្រលាយ និងលក្ខណៈពិសេសនៃការប៉ះ។
ការពត់កោងបន្ទាប់ពីស្រោបអាចប្រេះ ឬស្តើងស្រទាប់ដែលខ្វះភាពបត់បែនគ្រប់គ្រាន់សម្រាប់ភាពរួញ។ ការពត់កោងមុនពេលស្រោបអាចធ្វើឱ្យស្មុគស្មាញដល់ការដាក់រនាំង និងការចែកចាយកម្រាស់។
មិនមានលំដាប់លំដោយជាសកលទេ។ គំនូរ និងផែនការដំណើរការត្រូវតែស្របគ្នាមុនពេលផលិត។
ការត្រួតពិនិត្យត្រូវតែផ្គូផ្គងនឹងគំនូរ
វិញ្ញាបនបត្រសម្ភារៈបញ្ជាក់ពីព័ត៌មានសម្ភារៈ។ វាមិនបញ្ជាក់ថាលំនាំរន្ធដែលបានបញ្ចប់សមនឹងការផ្គុំនោះទេ។
ផែនការត្រួតពិនិត្យគួរតែធ្វើតាមគំនូរដែលមានរាងប៉ោង ហើយកំណត់អត្តសញ្ញាណលក្ខណៈសំខាន់ៗនីមួយៗ វិធីសាស្រ្ត គ្រឿងបរិក្ខារ ច្បាប់យកសំណាក និងតម្រូវការរាយការណ៍។
គំរូដើមដែលវាស់វែងដោយ CMM មិនមានន័យថាឡូត៍ផលិតកម្មនីមួយៗទទួលបានការត្រួតពិនិត្យដូចគ្នាដោយស្វ័យប្រវត្តិនោះទេ។
| វត្ថុត្រួតពិនិត្យ | ភស្តុតាង ឬវិធីសាស្ត្រសមស្រប | ដែនកំណត់ចម្បង |
|---|---|---|
| ថ្នាក់សម្ភារៈ និងសីតុណ្ហភាព | MTC ភ្ជាប់ទៅនឹងកំដៅ ឬឡូត៍ | មិនបញ្ជាក់វិមាត្រដែលបានបញ្ចប់ |
| ចរន្តអគ្គិសនី | វិធីសាស្ត្រធន់ឬចរន្តអគ្គិសនីដែលបានព្រមព្រៀងគ្នា ដូចជា ASTM B193 ឬ ASTM E1004 ដែលអាចអនុវត្តបាន | មិនបញ្ជាក់ពីភាពធន់នៃសន្លាក់ទេ |
| កម្រាស់ និងផ្ទៃរាបស្មើសរុប | ឧបករណ៍កម្រាស់ដែលបានក្រិតតាមខ្នាត និងវិធីសាស្ត្របន្ទះផ្ទៃ ឬ CMM ជាមួយនឹងការគាំទ្រដែលបានកំណត់ | ការគៀបអាចលាក់ការបង្ខូចទ្រង់ទ្រាយស្ថានភាពសេរី |
| អង្កត់ផ្ចិតរន្ធ | រង្វាស់ដោត, រង្វាស់ខួរ, ប្រព័ន្ធមើលឃើញ ឬ CMM | អង្កត់ផ្ចិតតែមួយមុខមិនអាចបញ្ជាក់ពីទីតាំងបានទេ |
| ទីតាំងពិត និងកម្ពស់រន្ធ | CMM ឬវិធីសាស្ត្រចក្ខុវិស័យ/គ្រឿងបរិក្ខារដែលបានផ្ទៀងផ្ទាត់ទាក់ទងទៅនឹងទិន្នន័យគូរ | លទ្ធផលអាស្រ័យលើការក្លែងធ្វើទិន្នន័យ និងស្ថានភាពគ្រឿងបរិក្ខារ |
| ភាពរដុបនៃផ្ទៃ | ប្រូហ្វីឡូម៉ែត្រដែលបានក្រិតតាមខ្នាតជាមួយនឹងទិសដៅវាស់វែង និងដែនកំណត់ដែលបានកំណត់ | Ra តែមួយមុខមិនអាចទស្សន៍ទាយពីដំណើរការនៃទំនាក់ទំនងអគ្គិសនីបានទេ |
| ស្នាមប្រេះ និង ស្នាមប្រេះគែម | ការវាស់វែងអុបទិក ឧបករណ៍ប្រៀបធៀប ឬវិធីសាស្ត្រមើលឃើញ/ប៉ះដែលបានព្រមព្រៀងគ្នា | “គ្មានគែមមុតស្រួច” មិនមែនជាលក្ខណៈវិនិច្ឆ័យទទួលយកជាលេខទេ |
| កម្រាស់ថ្នាំកូត | XRF ក្រោម ASTM B568 ដែលសមស្រប ផ្នែកឆ្លងកាត់ ឬវិធីសាស្ត្រផ្សេងទៀតដែលបានព្រមព្រៀងគ្នានៅលើផ្ទៃសំខាន់ៗដែលបានកំណត់ | ការអានងាយស្រួលមួយអាចលាក់តំបន់ស្តើងនៅកន្លែងផ្សេង |
| ការស្អិតជាប់នៃថ្នាំកូត | វិធីសាស្ត្រគុណភាព ឬបរិមាណដែលបានព្រមព្រៀងគ្នា ដោយមាន ASTM B571 ជាឯកសារយោងដែលអាចធ្វើទៅបាន | ការបញ្ជូនបាល់ដែលមើលឃើញតែម្នាក់ឯងអាចខកខានការរៀបចំមិនល្អ ឬការបំបែកតំបន់ |
| ភាពធន់នៃផ្នែកដែលបានបញ្ចប់ | ការវាស់វែង Kelvin បួនខ្សែរវាងចំណុចស៊ើបអង្កេតដែលបានបញ្ជាក់នៅចរន្តសាកល្បងដែលបានកំណត់ និងសីតុណ្ហភាពមានស្ថេរភាព | នេះមិនមែនជាការធ្វើតេស្តភាពធន់នៃសន្លាក់ដែលបានផ្គុំឡើងទេ |
| ភាពធន់នៃសន្លាក់ដែលបានផ្គុំឡើង | ការវាស់វែង Kelvin បួនស្ថានីយបន្ទាប់ពីការផ្គុំជាមួយនឹងផ្ទៃផ្គូផ្គងដែលបានបញ្ជាក់ ផ្នែករឹង ការរៀបចំម៉ាស៊ីនលាងចាន កម្លាំងបង្វិលជុំ ឬការផ្ទុកជាមុន ស្ថានភាពលំនៅឋាន និងសីតុណ្ហភាព | មិនអាចសន្និដ្ឋានពីចរន្តអគ្គិសនីដែលរលុងបានទេ |
ចំពោះផ្នែកស្ពាន់មួយម៉ែត្រ សីតុណ្ហភាពត្រួតពិនិត្យមិនមែនជារឿងសំខាន់ទេ។ កត់ត្រាសីតុណ្ហភាពផ្នែក អនុញ្ញាតឱ្យមានស្ថេរភាពនៅកន្លែងចាំបាច់ ហើយប្រើលក្ខខណ្ឌយោងដូចគ្នានៅពេលដែលអ្នកទិញ និងអ្នកផ្គត់ផ្គង់ប្រៀបធៀបលទ្ធផល។
ឯកសារកម្រិតអ្នកផ្គត់ផ្គង់ និងកំណត់ត្រាកម្រិតបញ្ជាទិញក៏ត្រូវតែញែកដាច់ពីគ្នាផងដែរ។
ស៊ីមប៊ឺ មេតាលវិញ្ញាបនបត្រគុណភាព និងឯកសារត្រួតពិនិត្យផ្តល់បរិបទក្រុមហ៊ុន និងសមត្ថភាព។ ការដឹកជញ្ជូនទំនិញច្រើននៅតែត្រូវការ MTC ជាក់លាក់ របាយការណ៍វិមាត្រ របាយការណ៍ថ្នាំកូត កំណត់ត្រាផលិតផលដំបូង ឬការត្រួតពិនិត្យភាគីទីបីដែលកំណត់ដោយការបញ្ជាទិញ។
កុំសរសេរថាបន្ទះបាសស្ពាន់ដែលរលុងគឺ "អនុលោមតាម IEC 61439" ដោយសារតែវានឹងចូលទៅក្នុងការផ្គុំឧបករណ៍ប្តូរ។
IEC 61439 និយាយអំពីការផ្គុំឧបករណ៍ប្តូរវ៉ុលទាប និងឧបករណ៍ត្រួតពិនិត្យ និងការផ្ទៀងផ្ទាត់របស់វា។ សមាសធាតុប៊ូសបារត្រូវតែបំពេញតាមតម្រូវការគំនូរ និងសម្ភារៈរបស់វា ខណៈពេលដែលការផ្គុំដែលបានបញ្ចប់នៅតែទទួលខុសត្រូវចំពោះការផ្ទៀងផ្ទាត់កម្រិតប្រព័ន្ធដែលអាចអនុវត្តបាន។
ការជ្រើសរើសអ្នកផ្គត់ផ្គង់៖ ស្នើសុំភស្តុតាងដំណើរការ
អ្នកផ្គត់ផ្គង់គួរតែបញ្ជាក់ពីការគ្រប់គ្រងផ្លូវ មិនមែនគ្រាន់តែបង្ហាញរូបថតទង់ដែងប៉ូលានោះទេ។
សួរសំណួរទាំងនេះមុនពេលផ្តល់ការបញ្ជាទិញច្រើន៖
- តើទម្រង់សម្ភារៈ ថ្នាក់ ស្តង់ដារ និងសីតុណ្ហភាពអ្វីខ្លះដែលត្រូវបានរួមបញ្ចូលក្នុងសម្រង់តម្លៃ?
- តើលក្ខណៈពិសេសអ្វីខ្លះដែលត្រូវបានដាល់ កាត់ដោយឡាស៊ែរ ខួង កិន ឆ្លាក់ជាស្រទាប់ៗ ឬកែច្នៃដោយ EDM?
- តើទិន្នន័យត្រូវបានបង្កើតឡើងយ៉ាងដូចម្តេច ហើយតើទីតាំងពិតនៃរន្ធត្រូវបានត្រួតពិនិត្យយ៉ាងដូចម្តេច?
- តើវិមាត្រត្រូវបានទទួលយកមុន ឬក្រោយពេលដាក់បន្ទះ ពត់ និងតម្រង់ដែរឬទេ?
- តើប្រតិបត្តិការណាខ្លះដែលត្រូវបានចុះកិច្ចសន្យារង ហើយអ្នកផ្គត់ផ្គង់ទាំងនោះត្រូវបានគ្រប់គ្រងយ៉ាងដូចម្តេច?
- តើរបាយការណ៍ត្រួតពិនិត្យទំនិញដំបូងត្រូវបានរួមបញ្ចូលដែរឬទេ ហើយតើលក្ខណៈអ្វីខ្លះដែលត្រូវបានវាស់វែងក្នុងមួយឡូត៍?
- តើការកែសម្រួលគំនូរ ការផ្លាស់ប្តូរឧបករណ៍ និងគម្លាតដំណើរការត្រូវបានអនុម័តយ៉ាងដូចម្តេច?
- តើផ្ទៃប៉ះ គែម និងបន្ទះវែងៗនឹងត្រូវបានការពារយ៉ាងដូចម្តេចក្នុងអំឡុងពេលវេចខ្ចប់នាំចេញ?
ការផ្សព្វផ្សាយជាសាធារណៈរបស់ Cymber Metalសេវាកម្មខ្សែសង្វាក់ផ្គត់ផ្គង់ទង់ដែង និងអាលុយមីញ៉ូមទំព័រនេះពិពណ៌នាអំពីការជ្រើសរើសសម្ភារៈ ការសម្របសម្រួលដំណើរការ ការត្រួតពិនិត្យ និងការគាំទ្រការដឹកជញ្ជូននៅកម្រិតសមត្ថភាព។
សម្រង់ពាណិជ្ជកម្មត្រូវតែកំណត់វិសាលភាពពិតប្រាកដសម្រាប់គំនូរដែលបានដាក់ស្នើ។
ចូរប្រយ័ត្នចំពោះអ្នកផ្គត់ផ្គង់ដែលឆ្លើយគ្រប់សំណួរអំពីការអត់ឱនដោយពាក្យថា "គ្មានបញ្ហា"។
ចម្លើយដែលត្រូវបានគ្រប់គ្រងស្តាប់ទៅខុសគ្នា៖ អ្នកផ្គត់ផ្គង់កំណត់អត្តសញ្ញាណគ្រោងការណ៍ទិន្នន័យ សម្គាល់ការបញ្ជូនដែលមិនឆបគ្នា បំបែកលក្ខណៈពិសេសដែលដាល់ និងម៉ាស៊ីន ពន្យល់អំពីឧបករណ៍ត្រួតពិនិត្យ និងសួរថាតើវិមាត្រណាដែលអនុវត្តបន្ទាប់ពីការដាក់បន្ទះ។
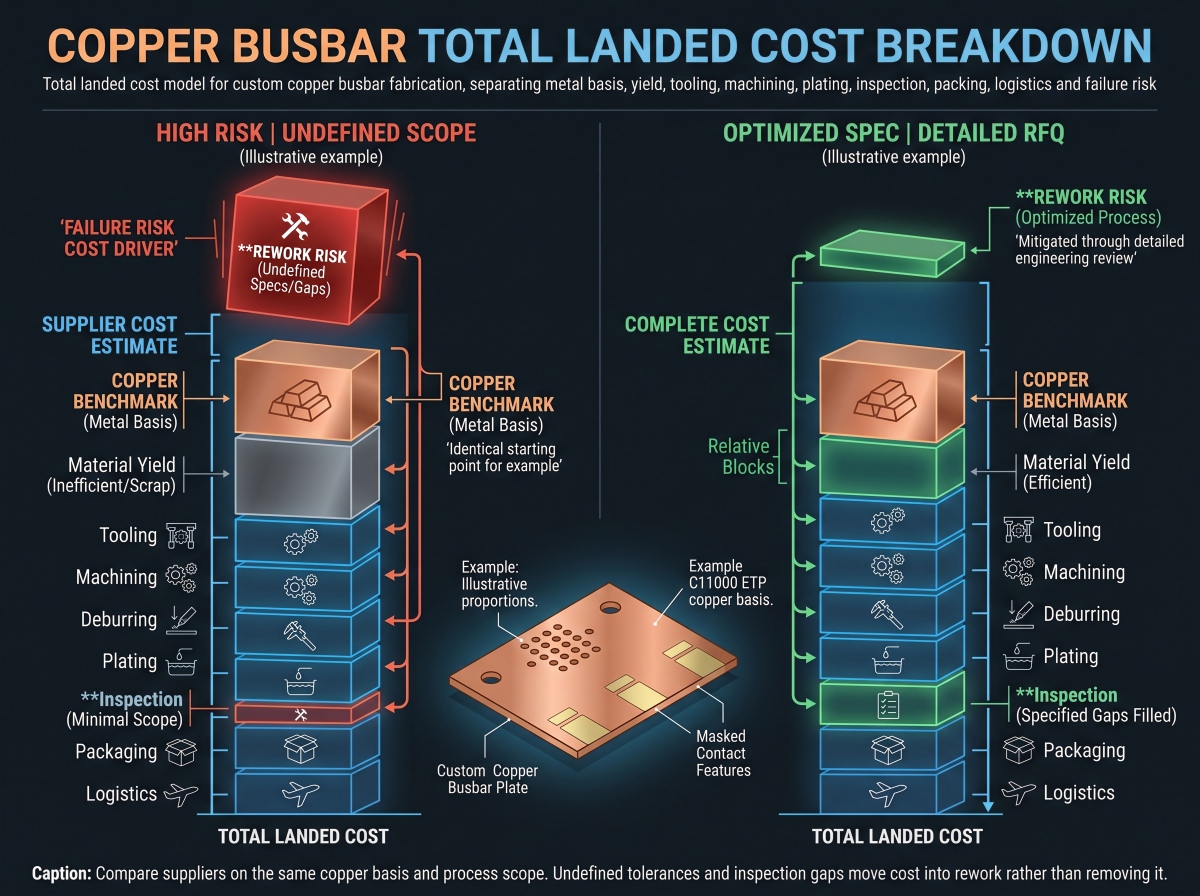
តម្លៃដីសរុបបង្ហាញពីសម្រង់តម្លៃថោក
តម្លៃ Busbar មិនមែនជាតម្លៃទង់ដែងបូករួមទាំងរន្ធខួងមួយចំនួនទេ។
ប្រើម៉ូដែលនេះ៖
ថ្លៃដើមសរុបដែលបានចុះចត = មូលដ្ឋានដែក + ការខាតបង់ទិន្នផលសម្ភារៈដែលបានទិញ + ឧបករណ៍ + ការកែច្នៃ + ការដុសខាត់ និងសម្អាត + ការស្រោប + ការត្រួតពិនិត្យ + ការវេចខ្ចប់ + ថ្លៃដឹកជញ្ជូន និងពន្ធ + ហានិភ័យនៃការកែច្នៃឡើងវិញ
ផ្នែកដែកគួរតែបញ្ជាក់ពីមូលដ្ឋានកំណត់តម្លៃ។
ចំពោះការបញ្ជាទិញដែលមានប្រភពមកពីប្រទេសចិន សម្រង់តម្លៃអាចយោងទៅលើស្តង់ដារទង់ដែង SMM ដែលបានព្រមព្រៀងគ្នា។ កិច្ចសន្យាផ្សេងទៀតអាចប្រើប្រាស់ LME ឬមូលដ្ឋានទង់ដែងថេរ។
RFQ គួរតែកំណត់អំពីឯកសារយោង កាលបរិច្ឆេទសម្រង់ ឬរយៈពេលជាមធ្យម រូបិយប័ណ្ណ បុព្វលាភបម្លែង និងថាតើមូលដ្ឋានលោហៈត្រូវបានចាក់សោ ឬកែតម្រូវតាមលំដាប់លំដោយឬអត់។
កុំប្រៀបធៀបការផ្តល់ជូនពីររហូតដល់ទាំងពីរប្រើតក្កវិជ្ជាលោហៈដូចគ្នា។
ទិន្នផលសមនឹងទទួលបានការយកចិត្តទុកដាក់ស្មើគ្នា។
ផ្នែកដែលបានបញ្ចប់ដែលមានទម្ងន់ 8 គីឡូក្រាមអាចត្រូវការចានដែលបានទិញច្រើនជាង 8 គីឡូក្រាមដោយសារតែចន្លោះប្រហោង ស្នាមប្រេះ គែម ផ្ទាំងគៀប និងសំណល់ដែលមិនអាចប្រើបាន។
ស្ពាន់សំណល់អេតចាយរក្សាបានតម្លៃនៃការទាញយកមកវិញ ប៉ុន្តែឥណទានសំណល់អេតចាយមិនលុបពេលវេលាម៉ាស៊ីន ដើមទុនបង្វិល ការតម្រៀប ឬភាពខុសគ្នារវាងសម្ភារៈដែលបានទិញ និងតម្លៃសំណល់អេតចាយដែលបានទាញយកមកវិញនោះទេ។
ឧបករណ៍ និងទំហំបាច់ផ្លាស់ប្តូរផ្លូវល្អបំផុត។
ឧបករណ៍ដាល់ដែលឧទ្ទិសដល់ការផលិតអាចជាការសម្រេចចិត្តមិនល្អសម្រាប់ផ្នែកគំរូចំនួនដប់ដែលអាចនឹងផ្លាស់ប្តូរបន្ទាប់ពីការធ្វើតេស្ត។
ការកែច្នៃផ្នែកដែលមានស្ថេរភាពចំនួន 20,000 ដោយប្រើម៉ាស៊ីន CNC យ៉ាងពេញលេញអាចមានការខ្ជះខ្ជាយដូចគ្នា ប្រសិនបើរន្ធ និងទម្រង់ទូទៅអាចត្រូវបានដាល់ដោយអាចទុកចិត្តបាន ខណៈដែលមានតែលក្ខណៈពិសេសនៃការកំណត់ទីតាំងប៉ុណ្ណោះដែលទទួលបានការបញ្ចប់ដោយ CNC។
ការត្រួតពិនិត្យក៏មានតម្លៃពិតប្រាកដផងដែរ។
ការទាមទាររបាយការណ៍ CMM សម្រាប់គែមកែសម្ផស្សនីមួយៗចំណាយពេលដោយមិនកាត់បន្ថយហានិភ័យអគ្គិសនី។ ការខកខានមិនបានត្រួតពិនិត្យរន្ធទាំងពីរដែលកំណត់ទីតាំងអាចបិទការផ្គុំ។
ផែនការត្រឹមត្រូវផ្តោតលើការត្រួតពិនិត្យ 100% ឬការយកគំរូយ៉ាងម៉ត់ចត់លើលក្ខណៈសំខាន់ៗ ហើយប្រើប្រាស់ផែនការឡូត៍ដែលបានព្រមព្រៀងគ្នាសម្រាប់លក្ខណៈពិសេសបន្ទាប់បន្សំដែលមានស្ថេរភាព។
នេះជាកន្លែងដែលសម្រង់តម្លៃថោកក្លាយជាថ្លៃ។
អ្នកទិញសន្សំប្រាក់បុព្វលាភបម្លែងបន្តិចបន្តួចដោយទទួលយកទីតាំងរន្ធដែលមិនបានកំណត់ និងវិមាត្រមុនពេលដាក់បន្ទះ។ ឡូត៍ដំបូងមកដល់ ប៊ូឡុង M10 ចូលទៅក្នុងរន្ធមួយចំនួន ប៉ុន្តែមិនមែនចូលទៅក្នុងជង់ទាំងមូលទេ ហើយប្រតិបត្តិករពង្រីកលំនាំដោយដៃ។
ឥឡូវនេះ អ្នកទិញមានបន្ទះដែលខូច ចម្ងាយគែមដែលមិនអាចគ្រប់គ្រងបាន កម្លាំងពលកម្មបន្ថែម បន្ទះដែលយឺតយ៉ាវ និងគ្មានកំណត់ត្រាមូលហេតុដើមច្បាស់លាស់។
អ្វីដែលត្រូវដាក់នៅក្នុងការផលិតរបារស្ពាន់ RFQ
ផ្ញើព័ត៌មានគ្រប់គ្រាន់សម្រាប់អ្នកផ្គត់ផ្គង់នីមួយៗដើម្បីកំណត់តម្លៃស្ថានភាពដែលបានបញ្ចប់ដូចគ្នា៖
- គំនូរ PDF 2D គំរូ 3D និងការកែសម្រួលគំនូរ
- ថ្នាក់សម្ភារៈ ស្តង់ដារផលិតផល សីតុណ្ហភាព និងចរន្តអគ្គិសនីអប្បបរមា
- ទម្រង់សម្ភារៈចាប់ផ្តើម៖ ចាន សន្លឹក របារសំប៉ែត ឬស្តុករបារឡានក្រុង
- វិមាត្ររួម ភាពអត់ធ្មត់កម្រាស់ ភាពត្រង់ និងភាពរាបស្មើ
- និយមន័យទិន្នន័យ A, B និង C
- អង្កត់ផ្ចិតរន្ធសំខាន់ៗ ទីតាំងពិត ជម្រាល រន្ធ ខ្សែស្រឡាយ រន្ធទប់ និងរន្ធទប់
- ការអត់ធ្មត់ទម្រង់ទូទៅ និងវិមាត្រសំខាន់ចំពោះការផ្គុំ
- ទិសដៅនៃស្នាមមុតស្រួច, ស្នាមមុតស្រួចអតិបរមា, ការបាក់គែម, ការកាត់គែម ឬកាំ
- ភាពរដុប ភាពរាបស្មើ អនាម័យ និងតម្រូវការការពាររបស់បន្ទះប៉ះ
- ស្ថានភាពផ្ទៃទទេ សំណប៉ាហាំង ប្រាក់ ឬនីកែល
- ដំណើរការថ្នាំកូត កម្រាស់មូលដ្ឋានអប្បបរមា ផ្ទៃសំខាន់ៗ និងតំបន់បិទបាំង
- សេចក្តីថ្លែងការណ៍ដែលថាវិមាត្រសំខាន់ៗត្រូវបានអនុវត្តមុន ឬក្រោយពេលដាក់បន្ទះ និងពត់កោង
- បរិមាណ បរិមាណគំរូដើម តម្រូវការផលិតផលដំបូង និងការប្រើប្រាស់ប្រចាំឆ្នាំ
- របាយការណ៍ MTC ចរន្តអគ្គិសនី វិមាត្រ និងថ្នាំកូត
- របាយការណ៍ធន់ទ្រាំនៃផ្នែកដែលបានបញ្ចប់ និង/ឬរបាយការណ៍ធន់ទ្រាំនៃសន្លាក់ដែលបានផ្គុំឡើង ជាមួយនឹងការកំណត់រចនាសម្ព័ន្ធសាកល្បង
- ផែនការយកគំរូ ការត្រួតពិនិត្យភាគីទីបី និងតម្រូវការគ្រប់គ្រងការផ្លាស់ប្តូរ
- ការវេចខ្ចប់ ប្រទេសគោលដៅ ពន្ធលើតម្លៃបន្ថែម និងកាលបរិច្ឆេទមកដល់ដែលត្រូវការ
កុំលាក់បាំងលក្ខខណ្ឌនៃការផ្គុំពីអ្នកផ្គត់ផ្គង់ ហើយបន្ទាប់មករំពឹងថាសម្រង់នឹងរួមបញ្ចូលលក្ខខណ្ឌទាំងនោះ។
ចែករំលែកគំនូរផ្គូផ្គង ឬយ៉ាងហោចណាស់ប៊ូឡុង ស្ថានីយ ប្រអប់បិទជិត និងជង់អ៊ីសូឡង់ជុំវិញចំណុចប្រទាក់សំខាន់ៗនីមួយៗ។
សម្រាប់ការពិនិត្យឡើងវិញជាក់លាក់នៃគម្រោងទាក់ទង Cymber Metal សម្រាប់សំណួរ RFQ អំពីរបារឡានក្រុងជាមួយនឹងគំនូរ ថ្នាក់ លក្ខណៈពិសេសសំខាន់ៗ ការព្យាបាលលើផ្ទៃ បរិមាណ និងតម្រូវការត្រួតពិនិត្យ។
ភាពអាចរកបាននៃសម្ភារៈបច្ចុប្បន្ន លទ្ធភាពដំណើរការ បរិមាណបញ្ជាទិញ និងកាលវិភាគដឹកជញ្ជូនគួរតែត្រូវបានបញ្ជាក់ទល់នឹងលក្ខណៈបច្ចេកទេសជាក់ស្តែង ជាជាងការសន្មត់ពីគេហទំព័រ។
សរុបមក
គុណភាពរបារឡានក្រុងផ្ទាល់ខ្លួនត្រូវបានសម្រេចមុនពេលខួងរន្ធដំបូង។
ជ្រើសរើសថ្នាក់ទង់ដែង និងទម្រង់សម្ភារៈត្រឹមត្រូវ។ កំណត់ទិន្នន័យពីផ្ទៃមុខងារ។ គ្រប់គ្រងទីតាំងរន្ធ មិនត្រឹមតែអង្កត់ផ្ចិតប៉ុណ្ណោះទេ។ ញែកផ្ទៃទំនាក់ទំនងចេញពីផ្ទៃកែសម្ផស្ស។ រួមបញ្ចូលការដាក់បន្ទះ និងការពង្រីកកម្ដៅនៅក្នុងថវិកាអត់ធ្មត់។ បន្ទាប់មកធ្វើឱ្យវិធីសាស្ត្រត្រួតពិនិត្យត្រូវគ្នានឹងគំនូរ។
អ្នកផ្គត់ផ្គង់ថ្លៃមិនតែងតែជាអ្នកដែលមានតម្លៃឯកតាខ្ពស់ជាងនោះទេ។
ជារឿយៗ វាគឺជាអ្នកដែលទុកទិន្នផលសម្ភារៈ វិមាត្រចុងក្រោយ ការត្រួតពិនិត្យដ៏សំខាន់ និងការវេចខ្ចប់នៅខាងក្រៅសម្រង់តម្លៃ បន្ទាប់មកផ្ញើការចំណាយទាំងនោះត្រឡប់មកវិញជាការកែច្នៃឡើងវិញ និងការពន្យារពេល។
សំណួរដែលសួរញឹកញាប់
មិនមានការអត់ធ្មត់ជាសកលចំពោះរបារឡានក្រុងទេ។
ប្រើឋានានុក្រមមុខងារ៖ ការគ្រប់គ្រងកាន់តែតឹងរ៉ឹងសម្រាប់ការកំណត់ទីតាំងរន្ធ ចំណុចប្រទាក់ទំនាក់ទំនង និងជំហានផ្គូផ្គង; ការអត់ឱនទូទៅដែលឆបគ្នាជាមួយដំណើរការសម្រាប់ទម្រង់ខាងក្រៅ និងលក្ខណៈពិសេសនៃការបោសសំអាត។
ទំហំបន្ទះ កម្រាស់ សីតុណ្ហភាព ផ្លូវកែច្នៃ ការដាក់បន្ទះ និងលក្ខខណ្ឌវាស់វែង ប៉ះពាល់ដល់លទ្ធភាព។ ផ្ញើគំនូរពេញលេញសម្រាប់ការពិនិត្យឡើងវិញជាក់លាក់នៃដំណើរការ ជាជាងការអនុវត្ត +/- 0.05 ម.ម លើគ្រប់វិមាត្រ។
សូមកំណត់អង្កត់ផ្ចិតរន្ធ ទីតាំងពិតទាក់ទងទៅនឹងទិន្នន័យមូលដ្ឋាន កម្ពស់ ចម្ងាយគែម និងរន្ធរន្ធ ឬរន្ធណាមួយដោយឡែកពីគ្នា។
អង្កត់ផ្ចិតតែមួយមុខគ្រាន់តែបញ្ជាក់ថាឧបករណ៍ភ្ជាប់អាចចូលទៅក្នុងរន្ធនីមួយៗបាន។ វាមិនបញ្ជាក់ពីការតម្រឹមជាមួយនឹងស្ថានីយ ប្រអប់ ឬជង់ផ្គុំពេញលេញនោះទេ។
សូមបញ្ជាក់ថាតើវិមាត្រទទួលយកត្រូវបានអនុវត្តមុន ឬក្រោយពេលលាបថ្នាំ។
មិនមែនដោយស្វ័យប្រវត្តិទេ។
ការដាល់អាចមានប្រសិទ្ធភាពសន្សំសំចៃ និងអាចធ្វើម្តងទៀតបានសម្រាប់លំនាំបរិមាណខ្ពស់ដែលមានស្ថេរភាព ប៉ុន្តែការពាក់ឧបករណ៍ ការរមៀល ការរួមតូច និងទិសដៅនៃចង្អូរតម្រូវឱ្យមានការគ្រប់គ្រង។
ការខួង ឬកិន CNC មានភាពបត់បែនជាងមុន ហើយជារឿយៗល្អសម្រាប់លក្ខណៈពិសេសចម្រុះ ឬលំនាំរន្ធសំខាន់ៗ ប៉ុន្តែវាបន្ថែមពេលវេលាវដ្ត។
ផ្លូវចម្រុះអាចចោះរន្ធទូទៅ និងមុខងារកំណត់ទីតាំងដែលប្រើតែការបញ្ចប់ដោយ CNC ប៉ុណ្ណោះ។
បាទ/ចាស៎។
ប្រសិនបើថ្នាំកូតដែលមានកម្រាស់ t ធ្លាក់ស្មើៗគ្នាលើជញ្ជាំងរន្ធទាំងមូល អង្កត់ផ្ចិតរន្ធតាមទ្រឹស្តីអាចថយចុះប្រហែល 2t ខណៈដែលវិមាត្រខាងក្រៅអាចកើនឡើងប្រហែល 2t។
ការចែកចាយអេឡិចត្រូស្រោបជាក់ស្តែងប្រែប្រួលទៅតាមធរណីមាត្រ ដង់ស៊ីតេចរន្ត ការបិទបាំង និងថាមពលបោះ។ វិមាត្រសំខាន់ៗត្រូវតែបញ្ជាក់ពីស្ថានភាពស្រោបចុងក្រោយ និងទីតាំងវាស់វែង។
គ្មានតម្លៃ Ra តែមួយធានានូវសន្លាក់ដែលមានភាពធន់ទាបនោះទេ។
អតិបរមា Ra 1.6 មីក្រូម៉ែត្រសម្រាប់បន្ទះប៉ះដែលប្រើម៉ាស៊ីនដែលទាមទារច្រើនជាង ឬអតិបរមា Ra 3.2 មីក្រូម៉ែត្រសម្រាប់បន្ទះដែលប្រើម៉ាស៊ីនទូទៅ អាចបម្រើជាដែនកំណត់ចាប់ផ្តើម RFQ ជំនួស។
សូមបញ្ជាក់ថាតើដែនកំណត់នេះអនុវត្តមុន ឬក្រោយពេលដាក់បន្ទះ។ កុំបញ្ជាក់ចន្លោះពី 1.6 ទៅ 3.2 មីក្រូម៉ែត្រជាក្រុមទទួលយក លុះត្រាតែទាំងព្រំដែនខាងលើ និងខាងក្រោមត្រូវបានទាមទារតាមមុខងារ។
តម្រូវការចុងក្រោយក៏អាស្រ័យលើភាពរាបស្មើ ថ្នាំកូត អនាម័យ សម្ពាធទំនាក់ទំនង ប្រព័ន្ធប៊ូឡុង ការត្រួតស៊ីគ្នា សីតុណ្ហភាព និងវិធីសាស្ត្រផ្ទៀងផ្ទាត់។
សូមបញ្ជាក់ពីទិន្នន័យមូលដ្ឋាន លក្ខខណ្ឌទ្រទ្រង់ ស្ថានភាពសេរី ឬស្ថានភាពរឹតត្បិត វិធីសាស្ត្រត្រួតពិនិត្យ និងសីតុណ្ហភាពយោង។
បន្ទះស្ពាន់ស្តើង ឬវែងអាចមើលទៅរាបស្មើនៅពេលដែលគៀប ហើយអាចទាញធ្នូមកវិញបន្ទាប់ពីលែង។
ប្រសិនបើការផ្គុំដំឡើងដោយចេតនារឹតបន្ទះ សូមកំណត់លក្ខខណ្ឌគ្រឿងបរិក្ខារនោះនៅលើគំនូរ។ បើមិនដូច្នោះទេ តម្រូវឱ្យមានការទទួលយកដោយសេរីជាមួយនឹងការរៀបចំបន្ទះផ្ទៃ ឬ CMM ដែលបានព្រមព្រៀងគ្នា។
ទាំងពីរមិនល្អជាងជាសកលទេ។
C11000 ត្រូវបានគេប្រើប្រាស់យ៉ាងទូលំទូលាយសម្រាប់សមាសធាតុអគ្គិសនីដែលមានចរន្តអគ្គិសនីខ្ពស់។ C10200 គឺជាទង់ដែងដែលគ្មានអុកស៊ីសែន ហើយអាចត្រូវបានរាប់ជាសុចរិតនៅពេលដែលដំណើរការ ឬឥរិយាបថសេវាកម្មដែលទាក់ទងនឹងអុកស៊ីសែនមានសារៈសំខាន់។
ប្រៀបធៀបស្តង់ដារសម្ភារៈដែលអាចអនុវត្តបាន សីតុណ្ហភាព ចរន្តអគ្គិសនី ផ្លូវភ្ជាប់ តម្រូវការបង្កើត បរិយាកាស និងវិញ្ញាបនបត្រ។
កុំបង់ប្រាក់សម្រាប់អត្ថប្រយោជន៍ថ្នាក់ដែលកម្មវិធីមិនប្រើប្រាស់។
ទេ។
MTC គាំទ្រដល់ថ្នាក់សម្ភារៈ សមាសភាព សីតុណ្ហភាព ឬលក្ខណៈសម្បត្តិផ្សេងទៀតដែលបានរាយការណ៍សម្រាប់កំដៅ ឬឡូត៍ដែលបានភ្ជាប់។
វាមិនបញ្ជាក់ពីទីតាំងរន្ធ ភាពរាបស្មើ ការគ្រប់គ្រងស្នាមប្រេះ ភាពរដុប កម្រាស់ថ្នាំកូត ឬភាពសមស្របនៃការផ្គុំនោះទេ។
ការបញ្ជាទិញច្រើនក៏អាចត្រូវការរបាយការណ៍ផលិតផលដំបូងដែលបានរៀបចំជាបាឡុង ការត្រួតពិនិត្យវិមាត្រ កំណត់ត្រាការដាក់បន្ទះ ការតាមដាន និងការធ្វើតេស្តអគ្គិសនីចុងក្រោយ ប្រសិនបើបានបញ្ជាក់។
ស្នើសុំ MTC ការកែសម្រួលគំនូរ របាយការណ៍អត្ថបទដំបូង ឬវិមាត្រ លទ្ធផលរន្ធសំខាន់ និងភាពរាបស្មើ វិញ្ញាបនបត្រថ្នាំកូត និងការអានកម្រាស់ក្នុងស្រុក របាយការណ៍ចរន្តអគ្គិសនីដែលត្រូវការ ទិន្នន័យធន់ទ្រាំចុងក្រោយសម្រាប់សន្លាក់សំខាន់ៗ ការអនុម័តគម្លាត និងការតាមដានឡូត៍។
កញ្ចប់ពិតប្រាកដគួរតែត្រូវបានព្រមព្រៀងគ្នាមុនពេលដកស្រង់តម្លៃ ពីព្រោះវិសាលភាពនៃការត្រួតពិនិត្យប៉ះពាល់ទាំងតម្លៃ និងពេលវេលានាំមុខ។
តម្លៃសរុបដែលបានចុះចតរួមមានមូលដ្ឋានទង់ដែងដែលបានព្រមព្រៀងគ្នា ទិន្នផលសម្ភារៈដែលបានទិញ ឧបករណ៍ ការកែច្នៃ ការបំបាត់ស្នាមឆ្កូត ការសម្អាត ការស្រោប ការត្រួតពិនិត្យ ការវេចខ្ចប់ ការដឹកជញ្ជូន ពន្ធ និងហានិភ័យនៃការកែច្នៃឡើងវិញ។
ប្រៀបធៀបអ្នកផ្គត់ផ្គង់លើរូបមន្តកំណត់តម្លៃលោហៈដូចគ្នា និងវិសាលភាពដែលបានបញ្ចប់។
តម្លៃបម្លែងថោកជាងអាចធ្វើឱ្យមានការយល់ច្រឡំ នៅពេលដែលវាមិនរាប់បញ្ចូលវិមាត្រចុងក្រោយដែលបានដាក់ ការត្រួតពិនិត្យរន្ធដ៏សំខាន់ តក្កវិជ្ជាសំណល់សម្ភារៈ ឬការវេចខ្ចប់ដែលការពារការបង្ខូចទ្រង់ទ្រាយ។
ពេលវេលាបង្ហោះ៖ ថ្ងៃទី ១៤ ខែសីហា ឆ្នាំ ២០២៦